成形現場のお役立ちコラム
射出成形の「ヒケ」対策!
発生原因から4つの具体的解決策まで解説
更新日:2025年11月18日
射出成形の現場では、 「製品表面にヒケ(凹み)が発生して生産効率が上がらない」「ヒケの原因が複雑で、どこから対策すれば良いか苦労している」といった悩みが絶えません。
ヒケは見た目の問題にとどまらず、寸法精度や製品強度にも影響を及ぼす、非常に厄介な成形不良です。
本記事では、ヒケが発生する根本的な仕組みから、現場ですぐ実践できる4つの対策をわかりやすく、具体的に解説します。
1.そもそも射出成形の「ヒケ」とは?
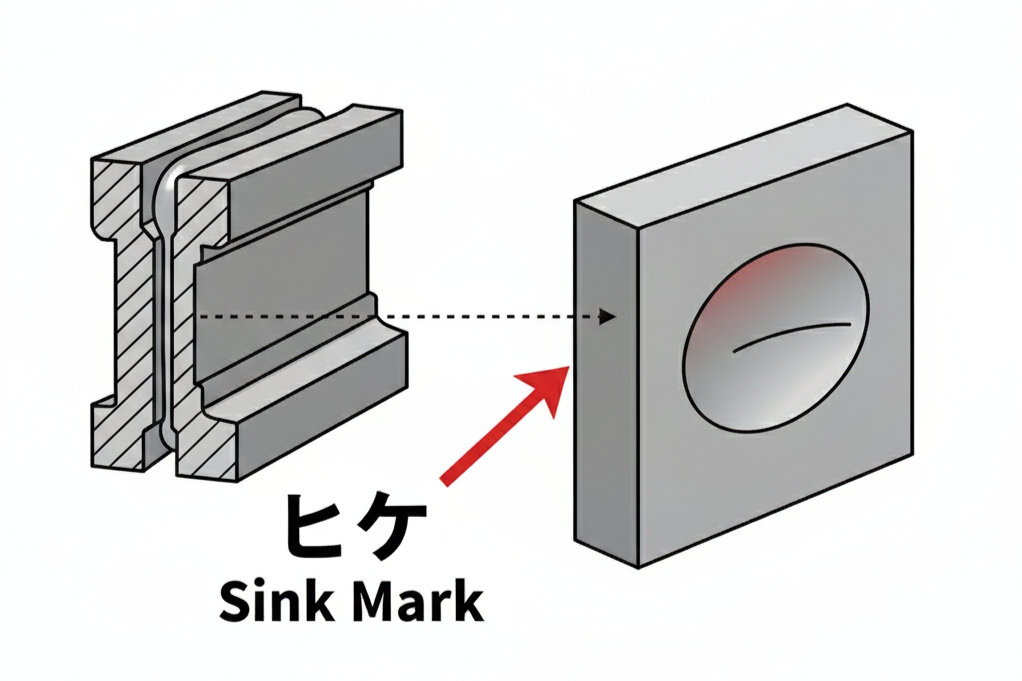
射出成形における「ヒケ」とは、樹脂が金型の中で冷えて固まるときに体積が縮むことで、製品の表面が内側にへこんでしまう現象です。
特に、製品の厚い部分や、補強リブ・ネジ穴まわりのように樹脂が集まりやすい場所で起こりやすくなります。
ヒケが発生すると外観が悪くなるだけでなく、製品としての品質にも影響するため重要な問題となります。
ヒケの発生で起こる問題①「外観品質の低下」
光沢や表面の滑らかさが求められる外装部品では、わずかなヒケもクレームにつながる重大な欠陥となります。
ヒケの発生で起こる問題②「寸法精度の悪化」
凹みによって設計通りの寸法が出なくなり、他の部品と正しく組み合わなくなる可能性があります。
ヒケの発生で起こる問題③「強度の低下」
ヒケた部分は設計よりも薄くなることに加え、製品内部に「残留応力」という、ゆがみの原因となる力が残ってしまうことがあります。
これにより、その部分だけが局所的に脆くなり、強度が低下します。このように、ヒケは製品の価値を大きく損なう重大な不良現象です。
なお、似た現象として「ボイド(空隙)」があります。
ヒケが「製品の表面にできる凹み」であるのに対し、ボイドは「製品の内部にできる空洞や気泡」です。
どちらも樹脂の体積収縮が原因で発生しますが、表面が固まるタイミングや内部の収縮力の強弱によって、表面が凹む「ヒケ」になるか、内部に空洞ができる「ボイド」になるかが決まります。
2.なぜ射出成形でヒケが発生してしまうのか?
ヒケ対策を講じるには、まず「なぜ発生するのか」を正しく理解することが重要です。ヒケの根本原因は、ズバリ「樹脂が冷えて固まる際の体積収縮(ちぢみ)」です。
プラスチックは、物質の性質として、加熱すると膨張し、冷却すると収縮する性質を持っています。射出成形は、まさにドロドロに溶かした樹脂を金型に流し込み、冷却・固化させて製品を作るプロセスです。
つまり、ヒケの原因となる「収縮」は、射出成形という加工方法そのものに本質的に内在している避けられない現象なのです。
ヒケ発生の流れは、以下のように説明できます。
- 高温の溶融樹脂が金型に流し込まれる
- 樹脂はまず金型表面(外側)から冷え固まり、「スキン層」と呼ばれる硬い表面の層を作ります
- 一方、肉厚部分の内部は冷却が遅れ、しばらく溶融状態が続きます
- 内部が遅れて固化する際に、冷えてちぢむ力が発生します
- この収縮を補うための追加の樹脂が供給されないと、内部の収縮する力が、まだ柔らかい表面を内側へ引っ張り込み、凹み(ヒケ)が生じます
このように、ヒケの直接的な引き金は「冷却のムラ」です。
特に肉厚部では内部の冷却が遅れるため、他の部分との「冷却スピードの差」が大きくなるほど、ヒケは発生しやすくなります。
3.射出成形におけるヒケ対策!4つの基本アプローチ
ヒケの原因が「体積収縮」と「不均一な冷却」にある以上、対策の基本方針は、
「収縮をいかに補うか(追加の樹脂を押し込むか)」
「冷却をいかに均一にするか(冷却のムラをなくすか)」
の2点に集約されます。 ただし、実際の現場では複数の要因が絡み合って発生しているケースがほとんどです。
そこで、射出成形現場でのヒケ対策を、「①成形条件」「②金型」「③製品設計」「④材料」の4つの視点から整理して解説します。
ヒケ対策①「成形条件の見直し(最も手軽な方法)」
金型や製品設計の変更は大きなコストと時間を要しますが、成形条件の調整は現場で即実践できる、最も手軽で有効な手段です。
- 保圧を高める、または保圧時間を延ばす
金型に樹脂を詰め込んだ後、さらに押し込む圧力の調整。樹脂が収縮しようとする分を、追加の樹脂で無理やり押し込み、ヒケを相殺します。特に肉厚部が固まるまで圧力を維持し続けるのが効果的です。 - 射出速度・充填圧の最適化
射出速度はヒケに直接影響するというより、保圧がどれだけ有効に届くかに関係します。速度が遅すぎると保圧に入る前に固化が進み、速度が速すぎると充填過多や別不良が起きるため、「速度単体」ではなく射出速度 × 切替位置 × 保圧圧力の組み合わせで最適化する必要があります。 - 樹脂温度の調整
樹脂温度を適正範囲に調整することで、過剰な収縮を抑えられる場合があります。(ただし樹脂固有の収縮率そのものは材料特性に依存するため、「温度調整だけで収縮率が小さくなる」とは限りません。) - 金型温度の調整
金型温度を下げることで、表面の固化を促進します。表面の固まった層を早く厚くすることで、内部の収縮による「表面の引き込み」に耐えられるようにします。(ただし、内部の冷却が遅れ、かえって「表面だけ固い・中は柔らかい」状態になり、ヒケが悪化することもあります。樹脂や形状に応じて、金型温度は「上げたほうがヒケが改善する」ケースもあるため、最適化が必要です。) - 冷却時間の延長
肉厚部が十分に固化し、内部の収縮が完了するまで冷却時間を確保します。これにより、金型から取り出した後の変形やヒケを防止します。
ヒケ対策2「金型設計・ゲート位置の見直し」
成形条件をいくら見直しても改善しない場合は、主に樹脂の入口や通り道に問題がある可能性があります。
- 樹脂の入口位置の最適化
ヒケが発生しやすい肉厚部の「近く」にゲートを配置し、押し込む力が最も効果的に伝達されるようにします。 - 入口のサイズの拡大
金型の入口(ゲート)が早く固まり保圧の通路が閉じてしまう現象を「ゲートシール」と呼びます。ゲート径を太くすることで、このゲートシールを遅らせ、保圧が製品内部に長く効き続けるようにします。 - ランナー(樹脂の通り道)設計の見直し
ゲートに至るまでの樹脂の通り道が細すぎると、そこで圧力が逃げてしまい、金型内部まで十分な保圧が届きません。適切な太さを確保します。 - 冷却回路の最適化
ヒケやすい肉厚部の近くに冷却水管を配置したり、水管の数を増やしたりして、その部分の冷却効率を上げます。全体の冷却スピードを均一化することが目的です。
ヒケ対策3「製品設計の見直し」
理想的には、成形を始める前の「設計段階」でヒケを予防できれば、後工程でのトラブルを大幅に減らせます。
- 肉厚の均一化
ヒケ対策の最も基本的な考え方です。製品全体の肉厚をできるだけ均一にすることで、冷却速度を均一に保ち、「冷却のムラ」による収縮差を根本から抑制します。 - 「肉盗み(にくぬすみ)」の実施
構造上どうしても厚くなってしまう部分ができてしまう場合、その裏側を意図的に削り、局所的な厚肉を減らして冷却を均一化する設計手法です。 - リブやボスの厚みの目安
部品を強くするために付ける「リブ(補強の壁みたいな部分)」や「ボス(ネジを入れるための出っ張り)」は、本体の厚さの0.5〜0.7倍が目安です。もしこれより厚くすると、付け根の部分が極端に厚くなりやすく、成形時に「ヒケ」が起こりやすくなります。
ヒケ対策4「材料の選定・管理」
成形条件や設計変更でも改善しない場合は、使用しているプラスチック材料そのものの見直しも有効です。
- 収縮率の低い材料を選定
一般的に、冷えて固まる際に分子が規則正しく並ぶ「結晶性樹脂」(PP、PA、POMなど)は収縮率が大きくヒケやすいです。一方、分子がランダムなまま固まる「非晶性樹脂」(ABS、PS、PCなど)は収縮率が小さい傾向があります。また、ガラス繊維(GF)などの充填材が入った材料は、骨組みのように機能し、樹脂の収縮を物理的に抑え込むため、ヒケ対策に有効です。 - 材料乾燥の徹底
空気中の水分を吸いやすい「吸湿性樹脂」(PA、PC、PETなど)は、成形前に規定の条件で十分に乾燥させることが不可欠です。材料に水分が残っていると、成形時の高熱で水分が急激にガス化し、ガスによって樹脂の流動が乱れ、保圧が伝わりにくくなります。
4. 射出成形のヒケ対策を支えるおすすめ機器
ヒケ対策を確実に実行し、安定した品質を維持するには、成形機本体だけでなく、適切な周辺機器の活用が欠かせません。
1.温度管理機器
ヒケ対策の鍵は「均一な冷却」です。温度の安定化が品質の安定化につながります。
- 金型温度調節機(温調機)
金型温度を常に一定に保ち、成形サイクルごとの品質のバラツキを抑え、安定した成形を実現します。
⇒金型温調機関連の製品はこちら - チラー(冷却水循環装置)
金型を冷やすためのチラー水温を精密に管理し、安定させます。特に夏場など外気温に左右されず、冷却効率を向上させます。
⇒水質改善関連の製品はこちら
2.乾燥・供給機器
材料のコンディション(特に水分量)は、ヒケの発生に直結します。
- 樹脂乾燥機(ホッパードライヤー)
吸湿性樹脂から水分を確実に取り除き、水分残存による成形不良(銀条、ボイド、強度低下)を防ぎます。 - ローダー・ブレンダー
材料の自動供給(ローダー)や、新品材と再生材・着色剤の配合(ブレンダー)を自動化し、材料の投入ミスや配合比率のバラツキを防ぎ、品質を一定に保ちます。
⇒材料輸送関連の製品はこちら
3.金型・ノズル関連部品
「圧力」をロスなく確実に金型内へ伝えるための重要要素です。
- ホットランナーシステム
金型内のランナー(樹脂の通り道)自体をヒーターで加熱し、樹脂が途中で冷え固まるのを防ぐシステムです。ゲート付近の固化を遅らせられるため、保圧を長く効かせられ、ヒケ改善につながる場合があります。ただし、樹脂・形状・金型設計によっては効果が限定的なケースもあります。 - ノズル・ヒーター類
成形機の射出ノズル(樹脂の出口)の温度を最適に保ち、樹脂の流動性を安定させ、圧力の伝達ロスを防ぎます。
⇒金型関連ツールはこちら
まとめ:ヒケ対策の鍵は「原因特定」と「総合的な改善」
ヒケは、樹脂の「体積収縮」と「不均一な冷却」という、射出成形に必ず伴う現象によって発生します。
そのため、対策は「成形条件」「金型」「設計」「材料」の4つの視点から総合的に行うことが重要です。
現場でヒケが発生した場合は、まず「保圧条件の見直し」や「冷却時間の延長」など、即時対応できる成形条件から試みてください。
それでも改善が見られない場合は、ゲート位置(金型)や製品の肉厚設計(デザイン)など、より根本的な要因に問題がないかを再検討しましょう。