成形現場のお役立ちコラム
【完全版】金型冷却水トラブル完全ガイド|
原因特定から除去・予防保全まで徹底解説
射出成形において、金型冷却水は成形品の品質(外観・寸法・変形)と生産効率(サイクルタイム)を左右する最も重要な要素の一つです。しかし、冷却水路は金型の内部に隠れて見えないため、トラブルが発生してから慌てて対処する「事後対応」になりがちです。
本ガイドでは、成形現場で発生しやすい冷却水トラブルの全容を体系的に整理しました。「サビ・穴あき」「スケール(水垢)」「流量低下」「夏場の能力低下」といったトラブルの原因特定から、現場でできる洗浄方法、そしてトラブルを未然に防ぐ水質・予防保全マニュアルまで、冷却水管理のすべてを網羅して解説します。
1. 金型冷却水系で発生する「4大トラブル」マトリクス
成形現場で発生する冷却水トラブルは、大きく4つに分類されます。それぞれのトラブルがもたらす成形不良や設備への実害、および対策方針を以下の表にまとめました。
| トラブルの種類 | 主な原因 | 現場で発生する実害・成形不良 | 基本的な対策方針 | 関連記事(詳細) |
|---|---|---|---|---|
| ① 赤サビ・局部腐食 | 水質の酸性化(低pH)、塩化物イオン等の腐食性物質の存在 | ・金型水路のピンホール(穴あき)漏水 ・成形機や温調機の電気系統ショート ・金型の修復不能(廃品化) |
・水質分析による成分把握 ・防錆剤による金属保護被膜の形成 |
サビ・穴あき対策コラムへ |
| ② スケールの堆積 | 水中の硬度成分(カルシウム等)やシリカの結晶化(熱による析出) | ・熱伝導率の著しい低下(熱が逃げない) ・サイクルタイムの遅延(冷却時間の増加) ・金型温度のバラつきによる製品の反り |
・化学洗浄によるスケール除去 ・防スケール剤の循環添加 ・循環水の全量交換 |
スケール除去対策コラムへ |
| ③ 見えない流量低下 | スライム(藻・バクテリア)の堆積、錆や結晶による流路の閉塞 | ・バルブが開いているのに冷えない(熱交換ロス) ・特定回路の冷却ムラによる寸法不良やウェルド |
・配管やストレーナーの定期清掃 ・水流監視機器の導入による「見える化」 |
流量低下の見抜き方コラムへ |
| ④ 夏場の能力低下 | 外気温・湿度上昇による放熱不良、チラーの排熱不足 | ・冷却能力不足による急激な型冷え悪化 ・チラーの「高圧遮断エラー」による突然のライン停止 |
・6月中の事前点検チェックリストの実行 ・チラーのアルミフィン清掃や換気改善 |
夏場の冷却水トラブル対策コラムへ |
2. トラブルを裏で引き起こす「水質」と「環境」のメカニズム
冷却水トラブルを根本から防ぐためには、水路の内部や周辺環境でどのような化学変化・物理変化が起きているかを理解する必要があります。
pHの悪化と「塩化物イオン」による金属破壊
金属製の金型水路や配管にとって、水中のpH(酸性・アルカリ性の度合い)と塩化物イオン(Cl⁻)は寿命を左右する極めて重要な数値です。
- pHの悪化: 水質管理を怠ると、水は徐々に酸性(pHが低い状態)へ傾きます。酸性の水は金属を電気化学的に溶かす作用が非常に強く、赤サビの発生を急加速させます。これを抑制する緩衝能力を示すのが「酸消費量(アルカリ度)」であり、この数値が低い水はpHが突発的に急降下しやすい性質を持ちます。
- 塩化物イオン(Cl⁻)と硫酸イオン(SO₄²⁻): 水に溶けた塩分であるこれらのイオンは、金属表面の薄い保護膜(酸化被膜)を局所的に破壊する性質があります。保護膜が破れた極小の1点に腐食反応が集中することで、金属を針で刺したように深く侵食していく「局部腐食(ピッティング/孔食)」が発生し、水路の外側から見えないまま、ある日突然ピンホール(穴あき)による水漏れを引き起こします。
「硬度」と「シリカ」が熱で固まるメカニズム
水中に溶け込んでいるカルシウムやマグネシウム(硬度成分)、およびシリカ(ケイ素)は、「温度が上がると水に溶けきれなくなる(溶解度が下がる)」という特殊な性質を持っています。
溶融樹脂の熱を冷却水が奪う際、金型水路の内壁に触れた水は瞬間的に高温になります。このとき、溶けきれなくなったミネラル成分が結晶化し、金属表面に強固にこびりつきます。これが繰り返されることで、熱伝導率が極めて低い「天然の断熱材」であるスケール層が形成されます。
冷却塔(クーリングタワー)による不純物の「濃縮」
循環水タイプの冷却塔を使用している場合、水は蒸発を繰り返すことで熱を逃がします。このとき、蒸発するのは水分子だけであり、水中に含まれるミネラルや不純物はすべて水槽内に残ります。水を補給し続けるうちに、循環水全体の不純物濃度は元の水の数倍から十数倍にまで濃くなり(濃縮)、スケールの発生や藻・バクテリア(スライム)の繁殖リスクが跳ね上がります。
3. 現場で異変を察知する!トラブルの「初期サイン」と初期診断
冷却水のトラブルは「完全に水が止まる」前に、じわじわとサイレントに進行します。成形品質を維持するために、水質悪化による異変を初期段階でキャッチする手法を解説します。
水質悪化がもたらす「初期サイン」の察知
金型内部でスケールやスライム、サビが発生し始めると、以下のような微細な変化(初期サイン)が現場に現れます。
- 戻り水温(OUT)の上昇: 供給水温や金型設定が変わっていないにもかかわらず、戻り水温が高くなる場合、水路内壁のスケールやサビが熱移動を阻害(断熱)しているサインです。
- 冷却時間の微小な増加: 「離型が悪くなった」「以前より成形サイクルを数秒延ばさないと変形する」といった変化は、金型からの抜熱不足を示しています。
- 水の濁り・異臭: 循環水タンクの濁り、緑色化(藻の発生)、ドロドロした浮遊物(スライム)は、水質の悪化が限界に近づいている警告です。
サイクルタイム急増時の「3分クイック診断フロー」
製品の冷えが悪くなったり、成形機が停止したりした際、現場で3分以内に原因を切り分けるための確認ステップです。
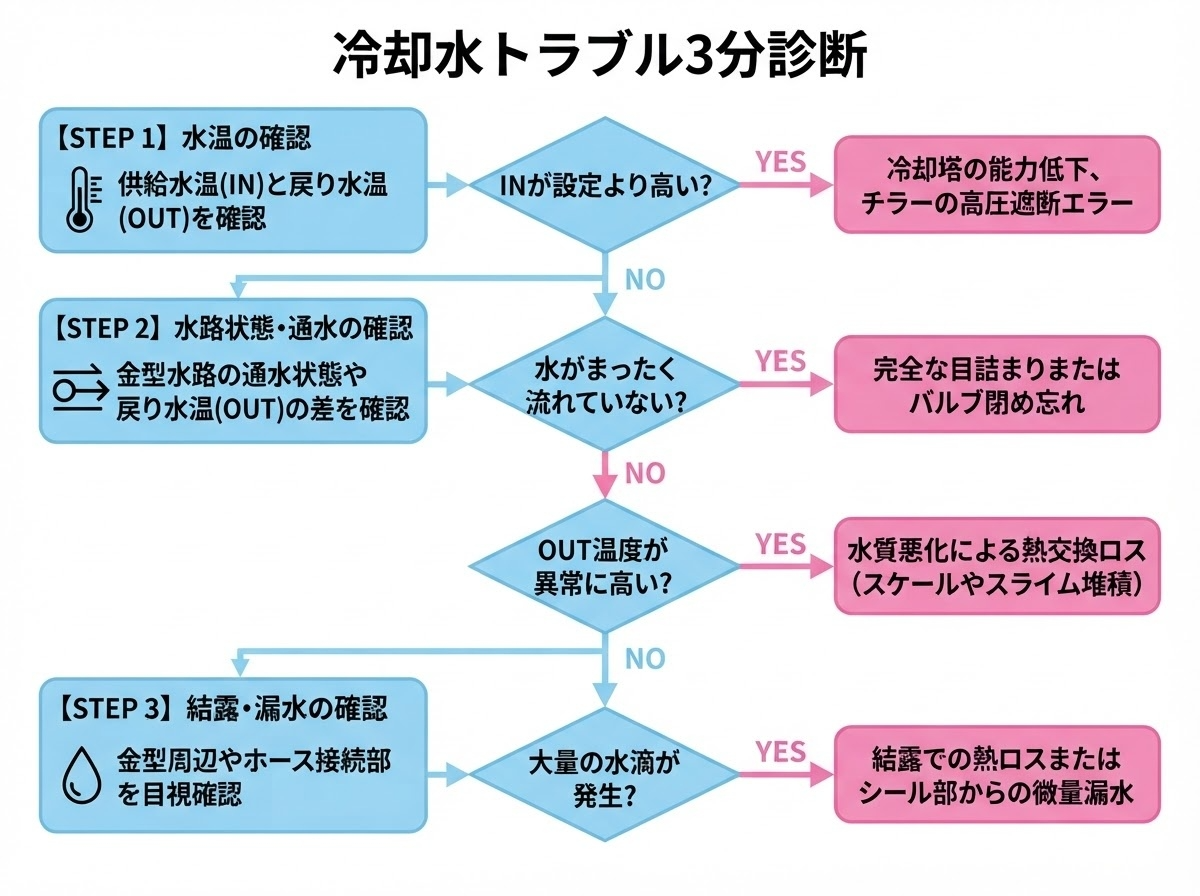
チラーや温調機の「供給水温(IN)」と「戻り水温(OUT)」の数値を確認します。
- INの温度自体が設定より高い場合: 冷却塔の能力低下、チラーの高圧遮断エラー等(チラー・冷却塔の点検へ)
- INの温度は正常な場合: 【STEP 2へ】
金型水路の通水状態や、戻り水温(OUT)の差を確認します。
- 水がまったく流れていない場合: 完全な目詰まり、またはバルブ閉め忘れ(配管・ストレーナーの清掃へ)
- 水は通っているが戻り(OUT)温度が異常に高い場合: 水質悪化による熱交換ロス(スケールやスライムの堆積)
- 水温の差も正常範囲の場合: 【STEP 3へ】
金型周辺やホース接続部を目視確認します。
- 外側に大量の水滴が発生している場合: 工場内の多湿による「結露」での熱ロス、またはシール部からの微量漏水
4. トラブル発生時の実践対策:スケール・サビの除去と洗浄手法
すでにサビやスケールが付着してしまい、流量や冷却効率が著しく低下している場合は、水路の「洗浄」によるリセットが必要です。
物理洗浄
ワイヤーブラシでの擦り落としや高圧洗浄機による物理的な洗浄は、直管部や継手周辺の粗い汚れを落とすには有効ですが、金型内部の複雑に枝分かれした水路や、曲がった回路の奥深くに届かせることは物理的に不可能です。そのため、金型全体の冷却ムラを解消するには「化学洗浄」が基本となります。
化学洗浄(薬品循環洗浄)の手順
金型を分解することなく、内部の水路全体に薬液を循環させて固着物を溶かす、最も効果的な実務手法です。
成形機から冷却ホースを取り外し、洗浄対象の金型水路だけでクローズドな循環ラインを組みます。他の設備や本体配管に薬品が回り込まないよう完全に遮断します。
頑固なカルシウム系スケールを溶かすには酸性の洗浄剤が有効ですが、強酸を使用すると金型のベース鋼材(鉄)そのものを傷めてしまいます。必ず、金属の腐食を抑えつつスケールだけを分解する「腐食抑制剤」が配合された専用の洗浄剤を使用してください。
専用の耐酸ポンプとタンクを用い、薬液を水路内に一定時間(通常30分〜数時間)循環させます。二酸化炭素の泡が発生しなくなったら、スケールが溶解した合図です。
酸性の薬品が水路内に微量でも残っていると、洗浄後に激しい二次サビ(赤サビ)が発生します。洗浄完了後は、必ずアルカリ性の薬剤で中和するか、大量の清水を勢いよく流して(フラッシング)、薬品と剥がれた固着物の破片を完全に排出しきってください。最後に防錆処理を施して作業完了です。
5. トラブルを再発させない!データに基づく日常の予防保全
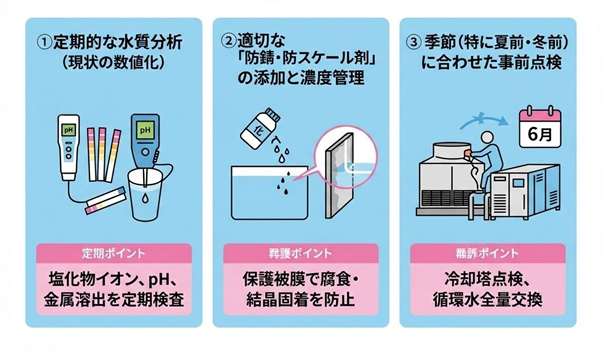
せっかく水路を綺麗に洗浄しても、使用する水質や管理方法が変わらなければ、数ヶ月でトラブルは再発します。安定稼働を維持するための予防保全のセオリーです。
定期的な水質分析(現状の数値化)
冷却水に含まれる成分は、使用する水(井戸水、工業用水、水道水)や季節、稼働状況によって絶えず変化しています。
目視では判断できない「塩化物イオン濃度」や「pHの変動」、さらには「鉄・銅などの金属がすでに溶け出していないか」を定期的に検査・数値化し、危険領域に達する前に手を打つ「予兆管理」の体制を整えることが最も重要です。
適切な「防錆・防スケール剤」の添加と濃度管理
水質自体の攻撃性を和らげ、配管や金型水路の内壁にミクロの強固な保護被膜を張る「防錆・防スケール剤」を循環水タンクに添加します。これにより、腐食性イオンの接触や結晶の固着を物理的に遮断します。
ただし、これらの薬剤は「薄すぎると効果がなく、濃すぎると微生物(藻やスライム)の餌になって水質を極端に悪化させる」という性質があるため、水質分析に基づいて適正濃度を維持する運用が不可欠です。
季節(特に夏前・冬前)に合わせた事前点検
夏場の高負荷期を迎える前の「6月中」に、チラーのアルミフィン(凝縮器)に溜まった埃の吹き飛ばし清掃、冷却塔のファンや充填材の点検、および循環水の全量交換(全量換水)を実施します。これにより、夏場の高圧遮断エラーや藻の爆発的繁殖を未然に防ぐことができます。
6. 金型冷却水メンテナンスに関するFAQ(よくある質問)
7. まとめ&プラスコム推奨の水質改善アイテム
金型冷却水のトラブルは、サビで金型に穴が開いたり、チラーがエラー停止したりする「事後」に対処しようとすると、多大な修理コストと生産停止ロスが発生します。しかし、「事前の予兆管理」と「適切な水質・流量管理」を導入すれば、最小限のコストでこれらのリスクを抑えることができます。
| 解決したい現場の課題 | 推奨されるプラスコム商品 | 導入のメリット・効果 |
|---|---|---|
| 自社の冷却水リスクを把握したい (サビ、金属の溶け出し、添加剤濃度) |
18項目簡易水質検査キット | pHや導電率はもちろん、ピンホールの原因となる「塩化物イオン」や、金型・チラーの溶け出しを示す「鉄・銅」まで、現場が本当に知りたい18項目をその場で精密測定・可視化します。 |
| これ以上のサビを今すぐ止めたい スケールが固着するのを防ぎたい |
サビ・スケール防止剤「サビレーヌ」 | 循環水に投入するだけで、水路内壁にミクロの頑丈な分子バリア(保護被膜)を形成。pH変化や腐食性イオンの攻撃から金型と配管を物理的にガードします。 |
金型は工場の資産であり、その寿命を伸ばすのも縮めるのも「冷却水の一歩進んだ管理」次第です。現状の水質に不安がある方や、日常のメンテナンス体制を見直したい方は、ぜひ一度プラスコムのアイテムをご覧ください。
【参考】流し忘れ対策におすすめの現場ツール
今回解説した「水質管理」とは別に、成形現場における「型替え時のバルブの開け忘れ」や「通水確認の作業ミス(ヒューマンエラー)」を防止したい場合は、以下のような目視確認ツールの設置も非常に効果的です。
- フローチェッカー(回転子式): 電源・配線工事が不要で簡単に設置可能。内部の回転子が回ることで、各回路に「正しく水が流れているか(通水の有無)」を一目で視覚的に確認でき、バルブ締め忘れなどのヒューマンエラーを防ぎます。
- 水流監視装置(LEDランプ式): ランプの光で水流状態を表示。離れた場所からでも通水状況を直感的に確認でき、現場での通水ミス防止や作業確認の効率化に貢献します。