成形現場のお役立ちコラム
【射出成形】冷却水の漏れ・錆・詰まり対策|
金型を守りサイクルを安定させるメンテナンス術
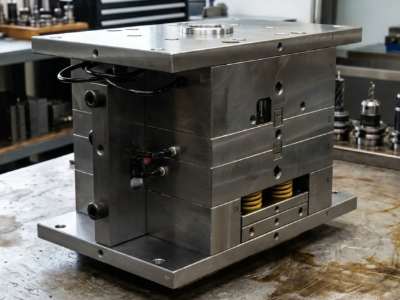
射出成形の現場において、成形不良対策として「樹脂温度」や「射出圧力」には細心の注意を払う一方で、金型の「水回り(冷却系統)」のメンテナンスは後回しにされがちです。しかし、冷却水のトラブルは、目立ちにくい一方で、サイクルタイムや金型寿命にじわじわ影響する重要な管理項目です。
突発的な漏水によるライン停止、冷却管の錆による金型寿命の低下、そして見えない詰まりによる成形サイクルの悪化。これらはすべて、適切な知識と予防保全で防ぐことが可能です。本記事では、現場を悩ませる「漏れ・錆・詰まり」の原因を特定し、ダウンタイムをゼロに近づけるための具体的な解決策を解説します。
✅冷却水トラブル対策の要約
時間のない方は、まず以下の5つの重要ポイントを確認してください。
- トラブルの本質: 漏れ・錆・詰まりはいずれも単一原因ではなく、部材選定・水質・保管状態・運用管理など複数の要因が重なって発生します。例えば、漏れは部材劣化や圧力条件、錆は水質や保管状態、詰まりはスケールや異物の蓄積といった要因が関係します。
- 冷却効率の影響: 冷却管内のわずかなスケールが付着すると熱の伝わりにくい層(熱抵抗)ができ、冷却効率が低下します。サイクルタイムを数秒単位で悪化させます。
- 予防の鍵: 一般的な汎用ホースではなく、熱と圧力に耐える「温調機専用」の部材を選び、水流を数値で可視化することが重要です。
- コストの視点: 漏水による金型修理費や、冷却遅れによる減産コストは、適切なメンテナンス部材の導入費用を遥かに上回ります。
- 導入のメリット: 冷却系統をクリーンに保つことは、成形サイクルの安定(利益アップ)と、高価な金型の資産価値維持に直結します。
1. なぜ成形の水回りトラブルは「サイレント・キラー」なのか?
冷却系統の不具合は、バリやショートショットのように目に見える形で即座に現れないことが多く、それが被害を大きくします。
見えない「詰まり」がサイクルを延ばす
射出成形では、製品や条件にもよりますが、サイクルタイムの中で冷却時間が大きな割合を占めます。つまり、冷却効率の向上こそが生産性向上の最大の鍵です。しかし、冷却管の内部にスケール(水垢)や錆が付着すると熱交換効率が下がり、冷却時間の延長や温度ムラの原因になります。
これにより、温調機の設定温度が同じでも、実際の金型温度が想定どおりに下がらない場合があります。成形品が固まるまでにかかる時間が延びてしまいます。「1秒のサイクル短縮」に心血を注ぐ現場において、冷却不良による数秒のロスは、条件次第では、年間の生産数や稼働率に大きな差が出る可能性があります。
「漏れ」が招く二次災害
単なる水漏れと侮ってはいけません。漏れた水が金型表面や周辺部に残ると、腐食や外観不良、設備トラブルの原因になります。また、温調機から漏れた水が成形機の電気系統にかかれば、電子基板のショートによる致命的な故障を招きます。さらに、床面の漏水は作業者の転倒事故を引き起こすため、労働安全衛生の観点からも放置できない問題です。
「錆」による金型の資産価値低下
金型内部の冷却管が一度深刻に腐食してしまうと、完全に元の状態に戻すことは困難です。冷却能力が低下した金型は、もはや「本来のスペック」を発揮できない資産となり、最悪の場合は金型の作り直しを余儀なくされます。水回りの管理不足は、企業の重要な資産を破壊しているのと同じことなのです。
2. 【原因別】冷却水トラブルのメカニズムを深掘りする
トラブルを未然に防ぐためには、それぞれの発生原因を「化学・物理」の視点で正しく理解する必要があります。
漏れ:ホースの劣化と部材のミスマッチ
射出成形の温調回路は、家庭用の水回りとは比較にならないほど過酷です。
- 熱劣化: 80℃や120℃といった高温水が循環し続けると、一般的なPVC(塩化ビニル)ホースは高温環境で劣化しやすく、硬化やひび割れが起こりやすくなります。これを「硬化」と呼び、振動や圧力変動で簡単に割れてしまいます。
- 圧力パンク: 温調機のポンプ圧に加え、急激なバルブ操作などにより、ウォーターハンマー(水撃作用)が発生することがあります。耐圧性能に余裕のないホースはこの衝撃で破裂(パンク)します。
錆・スケール:水質管理と化学変化
冷却管内部を塞ぐ物質は主に2種類あります。
- 赤錆(酸化鉄): 冷却水中の酸素と鉄が反応して発生します。特に金型保管中に内部に水が残っていると、急速に進行します。
- 白スケール(炭酸カルシウム等): 水道水に含まれるミネラル分が、高温になる冷却管壁面で結晶化したものです。これは断熱材のような役割を果たし、冷却を阻害します。
詰まり:剥離した異物の蓄積
冷却管内で発生した錆やスケールが、ある日突然剥がれ落ち、回路の細い部分や継手、マニホールドの入り口に詰まることで発生します。これにより、特定の回路だけが冷えないという「局所的な温度バラツキ」が生まれ、成形品の「反り」や「寸法不良」を誘発します。
3. 現場で実践すべき「水回り」メンテナンスの5ステップ
現場のダウンタイムを最小化するための、解決手順を解説します。
ステップ1:過酷な環境に耐える「ホース・継手」の選定
成形条件によっては、汎用品では耐久性や安全性が不足する場合があるため、温調機用途に適した部材の使用が推奨されます。
- 専用ホースの選定: 耐熱温度120℃以上、耐圧1.0MPa以上を基準とし、柔軟性を長期間維持できるゴム系(EPDMなど)や特殊フッ素系のホースを推奨。
- バンドの正しい締め付け: ホースバンドは「強ければ良い」わけではありません。締めすぎはホースのインナーを傷つけ、そこから漏水します。適切なトルク管理と、タケノコ継手の段差に合わせた正確な位置での固定が鉄則です。
ステップ2:水流の「見える化」による予兆管理
「バルブを開けているから流れているはず」という思い込みが最大の敵です。
- デジタル監視の導入: アナログのフローチャッカーは水汚れで見えなくなることが多く、結局「止まってから気づく」ことになります。
- 後付けしやすい監視装置の活用: 最近では、配線工事や電池交換が不要な「自己発電式」の水流監視装置が注目されています。ホースの途中に取り付けるだけで、流量が低下した際にLEDで視覚的に知らせてくれるため、見落としがありません。
ステップ3:金型保管時の「完全水抜き」と防錆
生産終了後の「ひと手間」が金型の寿命を決めます。
- エアーブロー: コンプレッサーエアーを用いて、可能な限り回路内の水分を除去します。
- 防錆処理: 水抜き後、冷却管内部に専用の防錆スプレーを噴霧、あるいは防錆剤を含んだ循環水を通すことで、休止中の酸化を徹底的に防ぎます。
ステップ4:定期的な「水路洗浄」によるリセット
すでに錆やスケールが付着している金型には、洗浄剤によるリセットが必要です。
- スケール除去剤: 冷却管をバラさずに、循環させるだけで内部のカルシウム汚れを溶かして落とす洗浄剤があります。定期的な洗浄により、新品時に近い冷却性能を維持できます。
ステップ5:水質管理(ろ過・軟水化)
工場の冷却水そのものの質を改善します。
- ストレーナーの設置: 配管からの錆破片が金型に入らないよう、入り口にストレーナー(フィルター)を設置します。
- 軟水器の導入: スケール成分の多い地域では、軟水器を通すことで冷却管内部の「石灰化」を元から断つことができます。
4. 「止まらない現場」のための解決アイテム
プラスコムでは、以下の水回り関連アイテムをご提案しています。
【電源・電池不要】水流監視装置(hanpla)
水流を利用して自己発電。電気工事や電池交換の手間を一切かけずに、冷却水の流量を「光」で可視化します。冷却水がいつも通り流れていないとき、瞬時に現場作業者が気づける仕組みを構築できます。
▶ 金型冷却水 水流監視装置 (水流発電式) |hanpla
サビレーヌ | 金型温調冷却水 赤錆防止
チラーのタンクに投入するだけで赤錆の進行を抑制を行います。
化学合成物や有害なものは使用していないため、人体に優しく、環境負荷も非常に軽く使用した水も河川に放水できる水質レベルです。
▶ サビレーヌの詳細はこちら
金型冷却水・原水用 水質検査キット | 工場設備向け
まずは水を知ることが、水質メンテナンスへの第一歩。
届いたキットに水を入れて返送するだけで専門機関がしっかりチェック。有効な対策を打つための手掛かりになります。
▶ 水質検査キットの詳細はこちら
まとめ:冷却水管理を制する者が成形を制する
射出成形の品質と生産性の土台は、安定した「冷却」にあります。冷却水の漏れ・錆・詰まりは、一つひとつは小さな現象かもしれませんが、積み重なれば莫大な利益損失と資産価値の低下を招きます。
「漏れてから直す」「詰まってから洗う」という事後対応のステージから脱却し、適切な部材選定とデジタル監視による「予防保全」へとシフトしましょう。それこそが、現場のストレスを減らし、会社の利益を最大化する最も確実な方法です。
冷却水トラブルでお悩みの際は、ぜひプラスコムの以下カテゴリをご覧ください。
▶ 水質改善アイテム一覧
▶ 水配管・継手部品一覧
あわせて読みたい:
▶ 射出成形の成形不良の原因と対策一覧|主要トラブルの解決策を完全解説
▶ パージ剤とは?成形現場の課題を解決する使い方を完全解説