成形現場のお役立ちコラム
【射出成形】PA・PCの乾燥不足を見抜くには?
シルバーストリークと気泡を防ぐ管理ポイント
射出成形の現場において、シルバーストリーク(銀条)や製品内部の気泡は、日常的に発生する代表的な成形不良です。これらの不良が発生した際、多くのオペレーターが「まず材料の乾燥不足を疑う」のではないでしょうか。
しかし、既存のシルバーストリーク解説(【射出成形】シルバーストリーク(銀条)の対策ガイド|原因特定から解消の5ステップ)やボイド(気泡)の解説(【射出成形】樹脂の気泡をなくす対策|原因の特定方法と解消の5ステップ)でも触れている通り、これらの不良原因は乾燥不足だけではなく、樹脂の熱分解によるガスや、計量時の空気の巻き込みなど多岐にわたります。そのため、「乾燥機はいつも通り回しているのに、なぜかシルバーが消えない」「これ以上乾燥温度を上げたら樹脂が黄変(熱劣化)してしまう」といった泥沼のトラブルに陥るケースも少なくはありません。
特に水分による影響を極めて受けやすいのが、PA(ポリアミド/ナイロン)やPC(ポリカーボネート)といったエンプラ(エンジニアリングプラスチック)です。これらの材料を扱う上で、単に「乾燥機の設定値を合わせる」だけでは、実際の乾燥状態を十分に管理しきれない場合があります。特にPAやPCのような吸湿性樹脂では、乾燥機の表示値だけでなく、実温・風量・保管状態・成形機直前での再吸湿まで含めて確認することが重要です。
本記事では、一般的な原因の羅列ではなく、「PA・PCの乾燥管理実務」に特化し、乾燥機の設定通りなのに不良が出る理由、現場で乾燥不足を即座に見抜くための具体的なチェックポイント、構造的な物性低下(加水分解)を防ぐ明日から実践できる厳密な管理手法について徹底的に解説します。
✓PA・PC乾燥管理のチェックポイント
- 材料の特性: PA(ナイロン)やPC(ポリカーボネート)は吸湿性があり、水分の影響でシルバーストリーク、気泡、物性低下などの不良が起こりやすい材料です。特にPAやPCでは、乾燥不足が加水分解や外観不良の一因になるため、乾燥管理を優先的に確認する必要があります。
- 乾燥機の盲点: 乾燥機の操作パネルに表示される温度は、機種によって「設定値」なのか「測定位置の実測値」なのかが異なります。いずれにしても、表示値とホッパー内の材料実温が一致するとは限らないため、トラブル時はホッパー内部の実温や風量を併せて確認することが重要です。
- 再吸湿の罠: 開封後の材料の保管方法が不適切だったり、乾燥後の材料であっても、保管容器の開放状態、搬送経路、成形機投入部まわりの外気混入などの条件によっては、成形機に入る直前で再吸湿することがあります。特に吸湿性の高い樹脂では、乾燥後の搬送・供給系まで含めて管理することが重要です。
- 乾燥不足の見抜き方: ノズルからのフリーパージ(捨て打ち)時に「樹脂の異常な膨らみ・ボコつき」や「パチパチという破裂音」がある場合、水分が含まれている可能性が極めて高いです。
- 実務での対策: 操作パネルの数字を過信せず、定期的な「ホッパー内実温測定」「風量(フィルター)管理」「除湿乾燥機の露点確認」を日常点検に組み込みます。露点の目安は設備仕様や求める品質によって異なりますが、吸湿性樹脂では低露点管理が重要で、資料上は-30℃以下や-45℃級の例が示されています。
1. PA・PCで乾燥不足が問題になりやすい理由
あらゆる樹脂の中で、なぜPAとPCは特に乾燥不足が致命的な問題となるのでしょうか。それは、これらの材料が持つ特有の化学的な特性と、水分が樹脂に給与する影響の深刻さに理由があります。
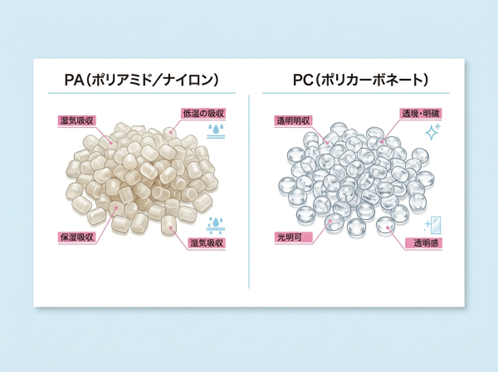
吸湿性が極めて高い
PA(ナイロン)は、空気中の水分を非常に吸い込みやすい「高吸湿性樹脂」の代表格です。PA(ナイロン)は吸湿性が高く、保管状態や開封後の取り扱いによって水分の影響を受けやすい材料です。PC(ポリカーボネート)も吸湿性樹脂であり、乾燥不足のまま成形すると、銀条、気泡、物性低下などの不具合につながることがあります。一般にPPやPEなどはPA・PCほど吸湿の影響を受けにくい一方、PA・PCは乾燥条件や保管状態の差が結果に出やすい材料として扱うのが安全です。
水分が不良だけでなく「加水分解(物性低下)」に直結する
PAやPCにおける水分は、単に「気化してシルバーストリークや気泡を作る」という外観不良だけの問題ではありません。最も重大なのは、高温のシリンダー内で樹脂が水分と反応し、高分子の結合が切断される「加水分解」を引き起こすことです。
加水分解が起きると、樹脂本来の分子量が低下し、成形品の機械的強度著しく低下します。外観上は完璧にきれいな製品に見えても、市場に出てから負荷をかけた瞬間にポキリと折れたり、ネジ締め時に簡単にクラック(ひび割れ)が入ったりする「脆化(ぜいか)」の原因になります。加水分解が進行すると、分子量低下により成形品の強度や信頼性に悪影響が出る可能性があります。外観不良だけでなく、外観上は問題が小さく見えても、機械的特性が低下しているケースがあるため注意が必要です。
他材料より条件差がダイレクトに結果に出る
PAやPCは、乾燥が「完璧」か「わずかに不足しているか」の境界線が非常にシビアです。許容水分率は樹脂の種類やグレードによって異なりますが、一般的にPAであれば0.1%以下(精密成形では0.05%以下)、PCでは0.02%以下という極めて低いレベルを要求されます。
乾燥温度や風量が適正条件から外れると、樹脂グレードや成形条件によってはシルバーストリークや物性低下などの不具合につながる可能性があります。
2. 乾燥不足で起きやすい症状
シリンダー内に水分を含んだPA・PCが投入されると、どのような現象が起きるのか、現場の実務レベルの症状を整理します。
シルバーストリーク
ペレット内部に含まれていた水分が、シリンダー内の高温・高圧下で一気に水蒸気へと気化し、樹脂の流動とともに製品表面に引き伸ばされたものがシルバーストリークです。PAやPCの乾燥不足によるシルバーは、ゲート(樹脂の流入口)付近から流動方向に沿って、まるで銀色の細いスジや扇状の波のように白っぽく発生するのが特徴です。
気泡・ボイド
製品の肉厚部に閉じ込められた水蒸気は、球状または引きちぎられたような形の「気泡(ボイド)」となります。PCのような透明樹脂では、内部にキラキラとした泡が浮いているように目視で簡単に確認できます。PAの不透明な成形品であっても、カットしてみると内部に空洞(水分による気泡ボイド)が形成されているケースがあり、これは製品の構造的な弱点となります。
物性低下・外観不良
加水分解や乾燥不良が進むと、樹脂の流動性が変動し、成形条件が安定しにくくなることがあります。その結果、外観不良だけでなく、寸法ばらつきや機械特性の低下につながる可能性があります。また、粘度が下がることで金型への充填圧力が安定しなくなり、寸法ばらつきや、製品のウエルドライン(樹脂の合流部)の融着強度が著しく低下するなどの不具合を招きます。
3. 乾燥機を回していても不良が出るのはなぜか:現場に潜む4つの罠
「乾燥機の設定温度は材料メーカーの推奨値(目安)通りにしているし、タイマーで4時間以上しっかり乾燥させている。それなのに不良が出るのはなぜか?」 現場のこの疑問には、乾燥機の「表示」とホッパー内部の「実態」のギャップという明確な理由があります。
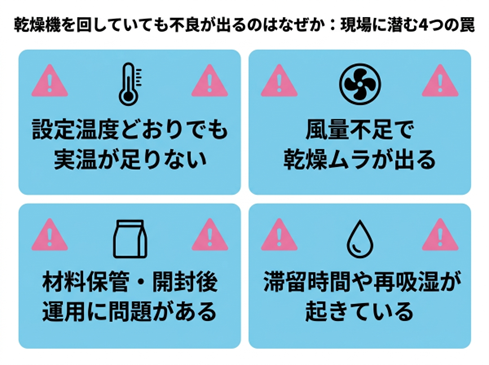
設定温度どおりでも実温が足りない
乾燥機の操作パネルに「120℃」と表示されていても、ホッパー内部の樹脂が本当に120℃に達しているとは限りません。
- ヒーターのエレメントが一部断線・劣化しており、設定通りの熱風が出ていない
- 乾燥機本体からホッパーへ繋がる温風ホースが長く、途中で熱が逃げて(放熱して)いる
- ホッパー下部の成形機への供給口付近は外気に触れやすいため、最も重要な「成形機に投入される直前の材料」の温度が下がっている
パネルのデジタル表示は、乾燥機の機種によって測定位置が異なります。表示温度とホッパー内の材料温度が一致するとは限らないため、このギャップがトラブルの原因になることがあります。
風量不足で乾燥ムラが出る
樹脂を乾燥させるには、「熱」だけでなく、水分をペレットから奪い去って外へ排出するための十分な「風量(風の流れ)」が必要です。
乾燥機のエアフィルターが樹脂の粉(微粉)で目詰まりしていると、風量が著しく低下します。熱風がホッパー全体に行き渡らず、ホッパーの中心部や上部の材料が全く乾燥しない「乾燥ムラ」が発生します。
材料の投入量がホッパーのキャパシティに対して多すぎる場合や、材料の形状によってショートパス(熱風が材料の詰まりを避けて、一部の通りやすい隙間だけを抜けていく現象)を起こすと、乾燥不足のペレットがそのまま成形機に吸い込まれてしまいます。
材料保管・開封後運用に問題がある
材料の保管環境や開封時の扱いも乾燥効率に影響を及ぼします。
梅雨時期や夏場の高湿度下において、開封済みのPA袋の口を紐やテープで縛っただけで現場に放置していると、樹脂は周囲の湿気を急速に再吸湿します。
結露も現場で見落とされがちな落とし穴です。冬場に冷え切った倉庫から、温暖多湿な成形現場へ材料袋を移動させ、すぐに開封すると、ペレットの表面に目に見えない微細な結露(水滴)が発生します。この状態で乾燥機に投入すると、表面の水分を飛ばすだけで乾燥の時間とエネルギーが消費され、ペレット内部の水分が抜けきる前に成形が始まってしまいます。
滞留時間や再吸湿が起きている
乾燥機の中で十分に乾燥された樹脂であっても、成形機へ投入される直前の工程で再吸湿し、乾燥効果が損なわれるケースがあります。樹脂は短時間で再吸湿する可能性があります。
特にPA(ナイロン)は吸湿速度が早いため、自動搬送ラインの途中でサイクロンやキャッチャーが外気を多く吸い込む設定になっていると、せっかく乾燥させた材料が成形機に入る直前で水分率を上げてしまうことになります。
4. PA・PCの乾燥不足を見抜くチェックポイント
シルバーや気泡が出た際、それが「乾燥不足(水分)」によるものかを、現場で見抜くための切り分け手順を解説します。
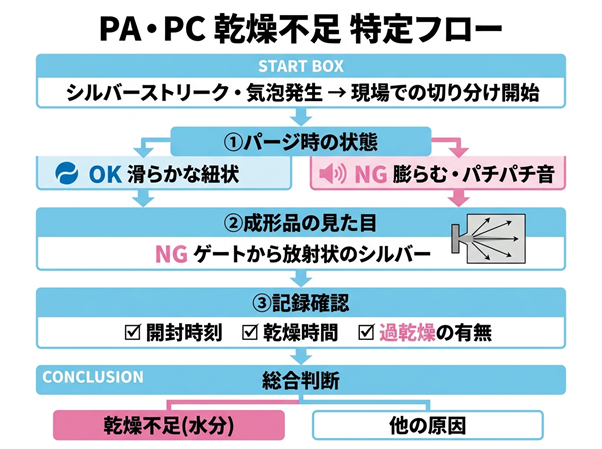
パージ時の状態と発泡・パチパチ音
成形機を後退させ、ノズルから空中へ樹脂をゆっくりと射出(フリーパージ)します。乾燥が十分なPAやPCは、ストローのように滑らかで均一な紐状になって出てきます。
しかし、水分を含んでいる場合は、ノズルから出た瞬間に大気圧下で内部の水分が急激に沸騰するため、パージされた樹脂が不自然に太く膨らんだり、表面が泡だってボコボコと荒れたりします。このとき、ノズル付近から「パチパチ」と音がしたり、樹脂表面に発泡が見られたりする場合は、乾燥不足を強く疑うサインです。(関連:【射出成形】シルバーストリーク(銀条)の対策ガイド|原因特定から解消の5ステップ)
成形品の見た目
成形品に発生したシルバーストリーク(銀条)の「位置」と「広がり方」を確認します。乾燥不足(水分)によるシルバーは、ゲートから放射状、あるいは樹脂の流動方向に沿って長く伸びる傾向があります。
製品全体にランダムに発生するのではなく、流動の先端(ウエルド部など)や、肉厚が急激に変化する部分の手前で特に目立つ場合は、水分の影響を強く疑うサインです。
保管・投入・乾燥の記録確認
現場の「乾燥日報」や「段取り指示書」の時間データを遡ります。「材料を開封したのはいつか」「乾燥機に投入してから成形開始まで何時間経過しているか」を確認します。
また、逆に成形機のトラブルなどで稼働率が下がり、ホッパー内で樹脂が長時間(例えば24時間以上)過乾燥状態になって熱劣化(黄変やガスの発生)を起こしていないかどうかも、記録から裏付けをとる重要なポイントです。
5. 現場で見直したい管理ポイント
PA・PCの乾燥不良を未然に防ぎ、安定した生産を行うために現場で実践すべき実務的な管理手法です。
実温確認の徹底(ホッパー内部の直接計測)
乾燥機の温度モニターの数字を過信してはいけません。定期点検時やトラブル発生時には、熱電対温度計のセンサー棒を乾燥ホッパーの内部、特に「下部(成形機への供給口に近い部分)」に直接差し込み、実際の材料温度(実温)を計測してください。表示温度と実温に開きがある場合は、ヒーターの寿命や温風経路の漏れを点検する必要があります。
風量確認とフィルター清掃のルール化
どれだけ温度を上げても、風が通らなければ樹脂の水分は外へ排出されません。エンプラの成形現場では、ペレットの摩擦で生じる微粉がフィルターを塞ぎやすいため、定期的なフィルター清掃を日常の保全ルーティンに組み込みます。
除湿乾燥機の状態・露点管理
PAやPCのような厳密な乾燥が必要な樹脂には、外気をそのまま加熱して送り込む「熱風乾燥機」ではなく、除湿した乾燥空気をクローズドに循環させる「除湿乾燥機(ドライエアドライヤー)」の使用が強く推奨されます。
除湿乾燥機を使用している場合は、空気の乾燥度合いを示す「露点(ろてん)」を必ず管理・確認してください。必要な露点レベルは樹脂や品質要求、設備仕様によって異なりますが、吸湿性樹脂では低露点管理が重視され、資料上は-30℃以下や-45℃級の例が示されています。自社設備の仕様と材料条件に合わせて管理基準を設定してください。
材料の保管方法と乾燥条件表の運用
開けた材料は、速やかに防湿性のある金属製ドラム缶や、パッキン付きの密閉容器に移し替えます。材料メーカーやグレードごとの推奨乾燥温度・時間はあくまで「代表例・目安」として条件表に整理しつつ、季節(梅雨時期など)や材料の消費スピードに応じて、乾燥時間を適切にコントロールする運用体制を作ることが重要です。
6. 乾燥不足と決めつけないための切り分け
シルバーストリークや気泡の原因が「乾燥不足(水分)」ではない場合、現場を混乱させないために、以下の「別の要因」を素早く切り分ける必要があります。
- 熱分解(ガス): 樹脂の設定温度が高すぎる、またはシリンダー内での滞留時間が長すぎると、樹脂が熱分解を起こして「分解ガス」を発生させます。乾燥不足によるシルバーは白っぽいのに対し、熱分解ガスによるシルバーは黄色みや茶色い「焼け」を伴うことが多いです。
- 空気巻き込み: 計量工程において、スクリューが樹脂を巻き込む際に空気を噛み込んでしまう現象です。背圧(計量時のスクリュー後退に対する抵抗圧)を段階的に上げて気泡やシルバーが消える場合は、水分ではなく空気の巻き込みが原因です。
- 金型ガス抜き(ベント)不足: 金型内部の空気が逃げ場を失い、樹脂に押し潰されて製品に残る現象です。不具合が発生する位置が、常に製品の「流動末端(一番最後に樹脂が行き届く場所)」や「ウエルド部」に集中している場合は、金型のガスベントの詰まりや能力不足を疑します。
これら複数の可能性を視野に入れつつも、PA・PCの成形においては「まず最初に乾燥管理の実態を確認する」のが現場のセオリーです。
まとめ
PAやPCの射出成形において、乾燥不良によるトラブルを防ぐ最大の秘訣は、「乾燥機の設定値を合わせる管理」から「樹脂の実際の乾燥状態を把握する管理」へ脱却することです。
操作パネルの数字がどれだけ正常であっても、フィルターの目詰まり、ホッパー内の風の偏り、成形機直前での再吸湿といった現場の罠により、乾燥不足は容易に発生します。
まずはフリーパージでの発泡確認や、ホッパー内実温の直接計測といった、現場ですぐにできる確実なチェックを行い、データに基づいた厳格な乾燥管理体制を構築することが、エンプラ成形の品質を安定させる最短ルートとなります。
合わせて読みたい:
▶【射出成形】シルバーストリーク(銀条)の対策ガイド|原因特定から解消の5ステップ
▶【射出成形】ボイド(気泡・空洞)の原因と対策|発生メカニズムと解決の5ステップ