成形現場のお役立ちコラム
射出成形のバリ対策、「金型」か「条件」か?
知っておきたい6つの見極めポイント
更新日:2025年11月18日
射出成形の現場では、次のような悩みが絶えません。
「バリ取り作業に時間がかかり、生産性が上がらない」
「バリが原因で寸法不良や品質クレームにつながる」
このように「バリ」は、外観・品質・コストのすべてに悪影響を及ぼす厄介な成形不良です。
本記事では、バリ発生のメカニズムから、現場で実践できる6つの具体的対策まで、専門家の視点で徹底解説します。
1.射出成形の「バリ」とは?発生原因から対策まで、わかりやすく解説
射出成形の現場でよく聞く「バリ」。これは一体何なのでしょうか。解説文をベースに、より理解を深めるための情報を加えて、わかりやすく説明します。
そもそも「バリ(フラッシュ)」とは?
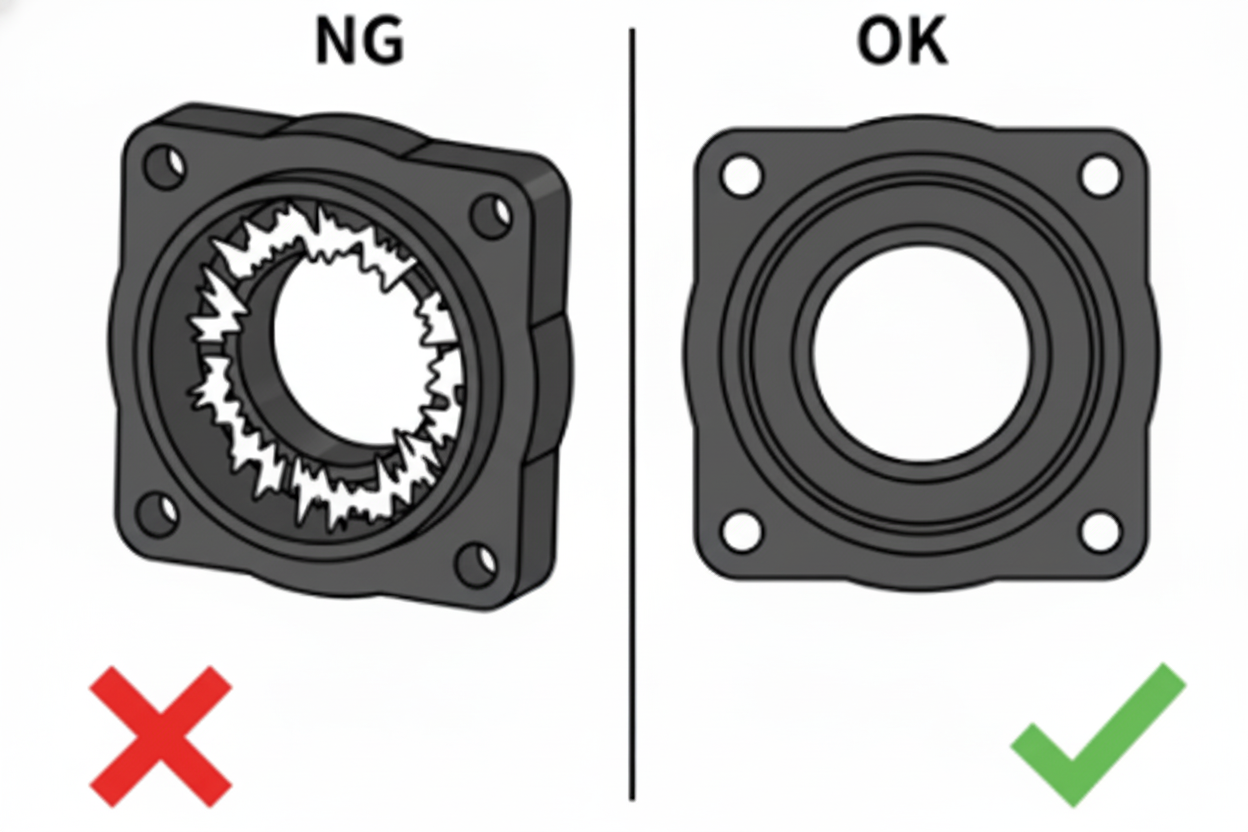
射出成形における「バリ」とは、製品の形を作るための金属の型の隙間から、溶けたプラスチック材料がはみ出して固まったものを指します。「フラッシュ」と呼ばれることもあります。
バリの一番わかりやすい例は「たい焼き」です。
たい焼きの型(金型)からはみ出した、周りの「羽根」の部分が、射出成形における「バリ」と非常に似ています。
バリが発生しやすい場所は、主に以下です。
- バリが発生しやすい場所①「金型の合わせ面(パーティングライン:PL)」
金型は通常、2つ以上のパーツで構成されており、それが合わさる面からバリが出やすくなります。 - バリが発生しやすい場所②「製品を突き出すピンの周辺」
製品を金型から押し出すためのピンの根本からバリが出ることがあり、これを「ピンバリ」と呼びます。 - バリが発生しやすい場所③スライドコア(金型内で動く部品)の合わせ面
複雑な形状を作るために動く部品の隙間からも発生します。
2.なぜ射出成形時のバリは問題になるのか?3つの理由
バリは、単なる「見た目の問題」だけではありません。放置すると深刻なトラブルにつながります。
バリの問題点①「外観・品質の低下」
言うまでもなく、不要な樹脂が製品に付着し、見た目を損ねます。
製品の「顔」にバリがあれば、それだけで不良品となってしまいます。
寸法精度の悪化(機能不良)
バリが製品のフチや穴にあると、その分だけ寸法が大きくなります。
これにより、他の部品と「正しく組み立てられない(組み付け不良)」や「うまくはまらない(勘合不良)」を引き起こします。
特に、PL面以外にできる微細なバリ(ピンバリなど)は見逃されやすく、製品の精度や機能を損なう深刻な不良の原因となります。
コストの増大(時間と人件費のムダ)
バリが発生すると、それを取り除く「バリ取り作業」という余計な後工程(手作業や専用の機械)が発生します。
これは本来不要な作業であり、その分の人件費や作業時間が上乗せされ、生産コストを押し上げる大きな原因となります。
3.なぜバリは発生するのか?根本的な2大原因
バリが発生する原理は非常にシンプルです。
それは、「金型を閉じる力」よりも、「内部から金型を押し開けようとする力(射出圧力)」が強くなる瞬間に発生します。
バリの原因1:射出圧力が強すぎる(中から押し開ける力が強い)
金型を閉じる力よりも、溶けた樹脂を金型に送り込む力が上回ると、金型の合わせ目がごくわずかに開き、その隙間に樹脂が入り込んでバリになります。
特に注意するタイミング
V/P(ブイピー)切換の前後:樹脂を「速く」流し込む工程から、「じっくり」圧力をかける工程に切り替える瞬間は注意です。
保圧(ほあつ)工程:金型内の樹脂が冷えて固まるまでの収縮(ヒケ)を防ぐために、圧力をかけ続ける工程も注意です。
これらのタイミングで、金型内の圧力が最大になりやすいため、バリの発生リスクが高まります。
原因2:金型に隙間がある(そもそも閉じきれていない)
金型を閉じる力が十分であっても、金型自体に物理的な隙間があれば、そこから樹脂は漏れ出てバリになります。主な原因は以下の通りです。
- PL面の異物噛み(いぶつかみ)
金型の合わせ面に、樹脂カス、ガスヤニ(樹脂が焼けて炭化したもの)、ホコリ、作業で使ったラベル片などが付着していると、金型が完全に閉じきれません。 - 金型の摩耗・破損
長期間の使用によるPL面やスライド部の摩耗、部品同士がこすれる「カジリ」によって、微小な隙間ができてしまいます。 - 金型の剛性不足(強度が足りない)
金型剛性が不足すると射出圧力でプレートがたわみ、中央部に隙間が発生します。
原因はプレート厚不足、サポートピラー不足、バックプレートの弱さなど。剛性強化はバリの根本対策となります。 - ガスベント(空気抜き)の詰まり
ガスベントが詰まると空気の逃げ道がなくなり、樹脂がガス溝側へ押し込まれて「ガスバリ」が発生しやすくなります。
4.【現場で実践】バリ対策の6つのアプローチ
バリ対策は「製品のへこみ」や「ショートショット(充填不足)」と表裏一体の関係にあります。
例えば、バリを恐れて射出圧や保圧を下げすぎると、今度は樹脂が隅々まで行き渡らなかったり、冷えるときにへこんだりします。
「あちらを立てればこちらが立たず」の関係にあるため、バランスの取れた調整が非常に重要です。
バリ対策1:金型の点検・メンテナンス(最優先)
まずは「金型が正常に閉まっているか」を確認するのが鉄則です。
金型が汚れていたり壊れていたりすれば、いくら条件を調整しても不良はなくなりません。
PL面の清掃では、樹脂カスや油汚れ、ガスヤニを徹底的に除去します。続いて合わせ面を確認し、摩耗・カジリ・打痕がないかを目視および触診で点検します。
さらに、ガスベントの清掃を行い、空気の抜け道を確保して余計な内圧の上昇を防止します。
最後に、可動部を確認し、摩耗やガタツキがないかをチェックします。
バリ対策2:成形機(型締力)の調整
金型が正常な状態になったら、次は金型をグッと押さえつける力を調整します。
型締力を上げる
射出圧力に負けないように、金型を閉じる力を強く設定します。型締力は「必要最低限」が理想です。
上げすぎると、金型の破損につながったり、ガス(空気)の抜けが悪くなって逆に不良(ガスヤニやショート)の原因になったりします。
型締めの均一性
金型全体が均一に押さえつけられているか、片締めになっていないかを確認します。
バリ対策3:成形条件の見直し(圧力・流動性の制御)
型締力をこれ以上上げたくない、または上げられない場合は、金型を押し開けようとする「樹脂の力」自体を抑えます。
- 射出圧力・保圧を下げる
内圧を下げます。ヒケやショートに注意しましょう。 - 樹脂温度を適度に下げる
樹脂温度を少し下げると流動性が下がり、隙間に入り込みにくくなるためバリ抑制に有効です。(ただし、下げすぎると粘度増加により射出圧力が上昇し、PL面を押し開けて逆にバリが出るため、適正温度の範囲で調整する必要があります。) - 金型温度を適正化する
金型温度を下げると樹脂が早く固まり、バリが伸びにくくなります。(ただし、冷やしすぎると充填が悪化して射出圧力が上がり、PL開きを招く場合もあるため、全体を均一に保つ「温度バランスの調整」が重要です。) - 射出速度を下げる
ゆっくり樹脂を流すことで、圧力のピーク(急激な上昇)を抑えます。 - V/P切換位置を早める
金型がパンパンになる(過充填)前に、保圧工程に切り替えます。
バリ対策4:材料の見直し
成形条件での調整が難しい場合は、材料自体を見直します。
- 樹脂の「サラサラ度(MFR/MVRという指標で確認)」が低い、流れにくい樹脂に変更します。
- 再生材は新品の材料に比べ、流動性が不安定になりがちです。配合比率を下げることで安定化を図ります。
バリ対策5:金型設計の根本見直し(恒久対策)
現場での応急処置(対策1〜4)で改善しない、または特定の金型で繰り返し発生する場合は、金型自体の設計に問題がある可能性があります。「根本治療」にあたります。
- PL面構造の最適化
バリが出にくい合わせ面の構造にします。 - 金型剛性の強化
圧力でたわまないよう、サポートピラー(支柱)を追加したり、金型の厚みを増やしたりします。 - ゲート位置の変更
樹脂の入り口を、PL面などから圧力がかかりにくい位置へ変更します。
対策6:バリ取り作業の効率化(事後処理)
これは「対策」というより「対処」です。
金型の構造上、どうしても微細なバリがゼロにできない場合、「いかに効率的に除去するか」も重要です。
- 超音波カッター・エアツールの導入
硬い樹脂のバリや、微細なバリを効率的に除去します。 - 専用ニッパー・カッターの選定
製品の形状やバリの出方に合わせて、最も作業しやすい道具を選びます。
5.バリ対策と金型メンテナンスを支える製品の例
バリ対策のカギは、「金型の隙間をなくす(金型清掃・保守)」と「圧力・温度の安定化」です。
- 金型洗浄剤(強力タイプ)
「PL面の清掃」で活躍。樹脂カスやしつこいガスヤニを強力に除去します。
金型洗浄剤関連の製品はこちら - 防錆剤・潤滑剤
金型の摩耗やカジリ(対策1)を防ぎ、可動部をスムーズに保ちます。
防錆剤・潤滑剤の製品はこちら - 金型用砥石・研磨用品
微細な打痕や金属のめくれを修正し、金型の密閉性を回復させます。
金型用砥石・研磨用品はこちら - 金型温度調節機(温調機)
金型温度を狙い通りに均一化し、樹脂の流れやすさを実現します。 - ノズルヒーター・バンドヒーター
射出成形機の先端で樹脂の粘度と圧力を安定化させます。 - 超音波カッター・エアツール
人の手では時間のかかる硬質樹脂や微細バリを効率的に除去します。
超音波カッター・エアツールはこちら - 専用ニッパー・カッター
作業性と仕上がり、キレイに取れるかを両立させます。
専用ニッパー・カッターはこちら
まとめ:バリ対策は「金型清掃」と「圧力管理」から
射出成形のバリは、原因を理解すれば改善できます。元の解説の通り以下の2点です。
- 型締力不足(圧力バランスの崩れ)
金型を閉じる力 < 樹脂が押し開ける力 - 金型の隙間(異物・摩耗)
そもそも金型がキッチリ閉じていない
そして、見直すべき順番も明確です。まずは金型を疑い、それから成形機、最後にパラメータを調整するのが王道です。
バリ対策の見直しステップ
1.金型の清掃・点検
2.型締力の調整
3.成形条件(圧力・温度)の最適化
バリ対策でお困りの場合は、まず「金型のメンテナンス用品」を見直し、金型をクリーンな状態にすることから始めてみるのが良いでしょう。