成形現場のお役立ちコラム
【射出成形】糸引き対策ガイド
条件設定と「熱を断つ」専用アイテム
更新日:2025年12月19日
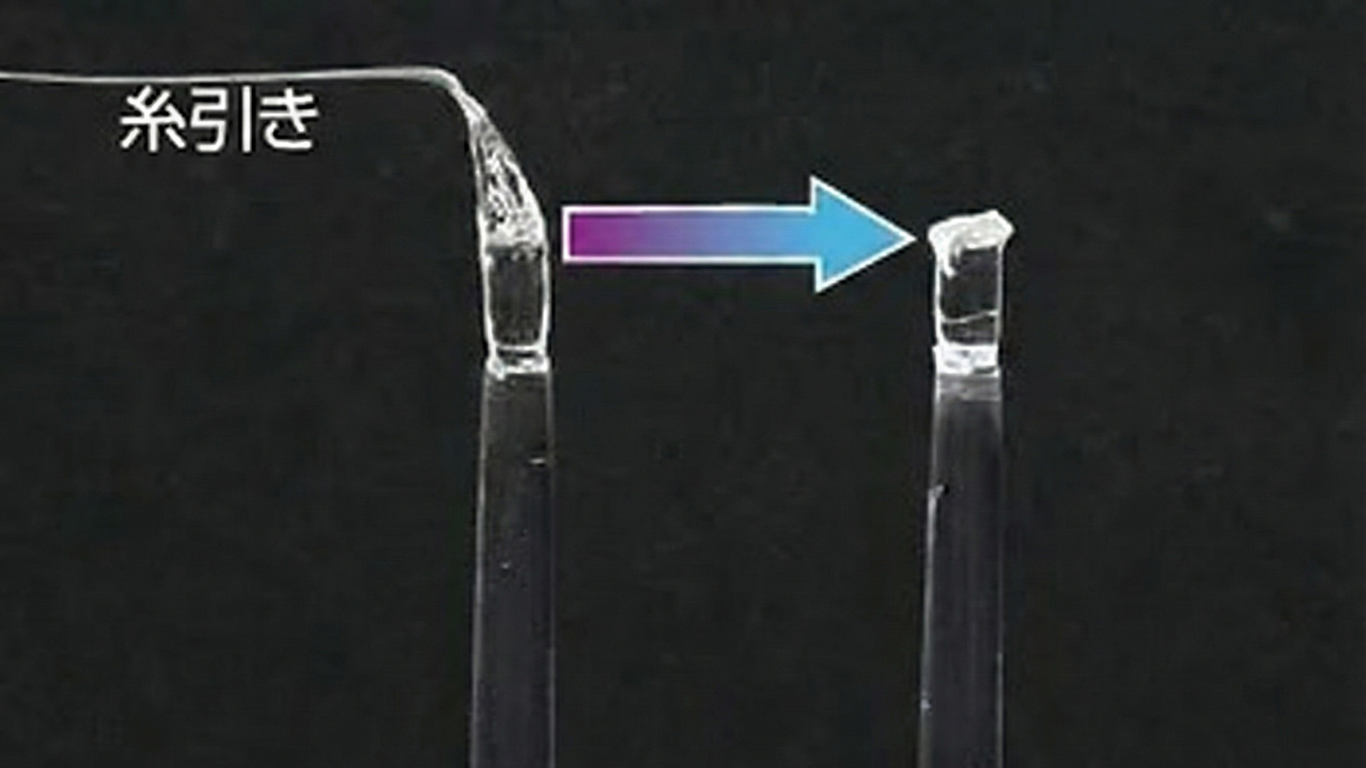
射出成形の現場で、最も頻繁に発生し、かつ対応に手間がかかる不良の一つが『糸引き(ストリング)』です。
「またノズルから糸を引いている」「ゲートに残ったヒゲが、次のショットで製品に混入してしまった」「自動取出機が製品落下を検知できず、エラー停止して夜間生産が止まった」
このような悩みを抱えている現場担当者の方は多いのではないでしょうか。
糸引き対策として、温度やサックバックなどの「成形条件」を調整するのは基本です。しかし、条件調整には「ここを超えたら危険」という限界ラインが存在します。
本記事では、まず実践すべき詳細な条件設定のテクニックと、それでも直らない場合に専用アイテムを使って物理的に糸引きを防止する方法を徹底解説します。
1. 射出成形の「糸引き」とは?なぜ起きるのか
糸引き(ストリング)のメカニズム
糸引きとは、成形終了後の型開き時に、ノズル先端とスプルーブッシュの間で樹脂がスパッと切れずに、納豆の糸のように伸びて残ってしまう現象のことです。
似た現象に、ノズルから樹脂が漏れ出る「ドローリング(ハナタレ)」があります。これらは厳密には区別されますが、どちらも「樹脂のキレが悪い状態」という点では共通しています。
3つの主な発生要因
- 樹脂の粘度(物理的要因)
樹脂温度が高すぎてサラサラになりすぎている。 - 熱バランス(環境要因)
ノズルの熱がスプルーに伝わり、固化を遅らせている。 - 残留圧力(機械的要因)
スクリュー内に残った圧力が、樹脂を外へ押し出そうとする。
2. 【設定編】糸引き対策の基本ステップと「調整の限界」
まずはコストをかけずに成形条件を見直します。
ただし、「糸引きを止めるために、他の不良(ショートやコールドスラッグ)を出しては本末転倒」です。各ステップで「どこまで調整して良いか」の判断基準も合わせて解説します。
STEP1:ノズル温度を下げる
最も基本的な対策です。ノズル先端の樹脂温度が高すぎると、粘度が極端に低くなり糸を引きやすくなります。設定温度を2℃〜5℃刻みで少しずつ下げてみてください。
【ここに注意】
下げすぎると、ノズル先端で樹脂が冷え固まり、先冷えや詰まりが発生します。これが製品に混入すると外観不良になるため、成形可能な下限温度を見極める必要があります。
STEP2:サックバック(強制後退)を調整する
計量完了後にスクリューを強制的に後退させ、ノズル内の圧力を下げる「サックバック」は糸引き対策の要です。
- 距離(ストローク):少しずつ増やし、ノズル内の樹脂圧を抜きます。
- 速度:素早く引くことで、樹脂をスパッと切る効果を高めます。
【ここに注意】
サックバックを「引きすぎ」たり「速すぎ」たりすると、ノズルから空気を巻き込みます。これが次のショットで「シルバー(銀条)」や「気泡」の原因となります。シルバーが出る寸前が限界値です。
STEP3:スプルーブレイク(ノズル後退)を活用する
ノズルが金型に触れ続けていると、熱伝導でスプルーの固化が遅れ、糸を引きやすくなります。計量後にノズルを数mm〜十数mm程度後退させる「スプルーブレイク」を入れることで、熱を断ち、物理的に切る動きを加えます。
【ここに注意】
ノズルを前後に動かす分、サイクルタイムが延びます。生産効率を落としたくない場合は、あまり頼りたくない手法です。
STEP4:背圧を下げる・予備乾燥を確認する
- 背圧:高すぎると樹脂温度が設定以上に上がり(せん断発熱)、内圧も高まります。計量に支障がない範囲で下げてください。
- 乾燥(PA/PBT等):ナイロンなどは吸湿すると溶融粘度が下がり、ガスや銀条が出やすくなります。条件変更の前に、乾燥機のホース破れや乾燥剤の寿命を必ずチェックしてください。
3. 条件変更で直らない時は「熱の板挟み」が原因
上記の対策をすべて行い、「これ以上温度を下げたら詰まる」「これ以上温度を上げたら糸を引く」というジレンマに陥っていませんか?
この場合、原因は設定ミスではありません。「ノズルと金型の熱干渉」という物理的な問題です。
成形中、高温のノズルは低温の金型に接触し続けます。
- ノズルが接触し続けることでスプルー部が温められ、固化が遅れる。
- 金型の冷えがノズルへ伝わる → ノズル先端が冷やされ、固化(詰まり)やハナタレの原因になる。
条件設定だけでこの「熱の移動」を止めることは非常に困難です。
この「熱の板挟み」を解消するには、設定をいじるのではなく、「物理的に熱を遮断する道具」を使うのが唯一の解決策です。
4. 【商品紹介】熱を制して「糸引き」を断つ!物理的遮断アイテム
条件出しの泥沼から脱出する最善手は、ノズルと金型の間に「断熱(熱の関所)」を設けることです。プラスコムが推奨するのは、実績豊富な「断熱アイテム」です。
これらは樹脂の流路を狭めたり邪魔したりしないため、今の成形条件(圧力や速度)をほとんど変えることなく、糸引きだけをピンポイントで解消できます。
①【手軽に対策】挟むだけで糸引き防止「糸引き防止キャップK2」
「まずは低コストで試したい」「特定の金型だけで発生する糸引きを止めたい」という現場には、こちらが最適です。
- 特徴:ノズル先端と金型(スプルーブッシュ)の間に挟み込んで使用する、特殊樹脂製の「断熱キャップ」です。
- 糸引きへの効果:ノズルと金型が直接触れないよう、キャップが熱の緩衝材となります。ノズルの熱がスプルーに伝わるのを防ぎ、スプルー付近の樹脂を素早く冷却固化させることで、樹脂のキレを良くします。
- メリット:高価な金属ノズルへの交換が不要。ノズル先端に被せる(装着する)だけで、すぐに断熱効果を得られます。
▼商品詳細・購入はこちら 糸引き防止キャップ【K2】|プラスコム
②【本格対策】特許技術で完全断熱熱移動を大幅に抑制「遮熱ハット(HAT)」
「条件幅を広げたい」「連続成形で安定させたい」「省エネも同時に叶えたい」という場合には、新日本テック製の特許商品「遮熱ハット」が推奨されます。
- 特徴:ノズル先端に装着する、特殊な真空断熱構造を持った金属製アタッチメントです。
- 糸引きへの効果:魔法瓶と同じ原理で、ノズル(高温)と金型(低温)を熱的に分離します。金型への熱移動を抑制し、スプルーの固化を促進してスパッと切ります。
- プラスαのメリット:ノズル先端の温度低下も防ぐため、温度設定を無理に上げる必要がなくなり、ハナタレや焼けなどの不良も同時に低減します。
▼商品詳細・購入はこちら 遮熱ハット(φ3)|樹脂成形糸引き防止|プラスコム
なぜ、この2つが選ばれるのか?
これらは、樹脂の通り道を複雑にするフィルタ―等の手法とは異なり、「樹脂の流れ(圧力)」を阻害せずに「温度」だけをコントロールする点が最大の特徴です。
そのため、圧力損失による充填不足などのトラブルを招く心配がなく、「今の成形条件を大きく崩さずに、糸引きだけを止めたい」という現場のニーズに完璧にマッチします。
まとめ:適した道具で効率的な解決を
糸引き不良に対し、いつまでも条件変更だけで戦おうとすると、貴重な生産時間と労力を失います。
- まずは温度とサックバックを適正範囲で調整する。
- 副作用(シルバーやショート)が出るギリギリまで調整しても直らないなら、すぐに「断熱アイテム」で物理的に熱を断つ。
この判断の早さが、利益を生む工場の共通点です。「たかが糸引き」と放置せず、適切なアイテムを選定して、ストレスのない安定生産を実現してください。
プラスコムでは、お使いの成形機やノズル径に合わせたアイテム選定をサポートいたします。ぜひ製品ページをご確認ください。