成形現場のお役立ちコラム
【射出成形】ボイド(気泡・空洞)の原因と対策|
発生メカニズムと解決の5ステップ
射出成形の現場において、製品内部に空洞や気体が残る『ボイド』は、収縮由来の空洞と、気体が閉じ込められた不良を分けて考える必要があります。透明な製品であれば外観不良として即座に判断できますが、不透明な製品の場合は、切断検査をするまで気づかないことも多く、強度の低下やネジ締め時の割れといった深刻なトラブルを招きます。
「保圧を上げてもボイドが消えない」「乾燥は完璧なはずなのに気泡が入る」といった悩みに対し、場当たり的な調整では解決が難しいのがボイドの特徴です。ボイド対策には、その中身が「真空」なのか「ガス(空気)」なのかを正確に見極め、論理的にアプローチすることが不可欠です。
本記事では、ボイドが発生するメカニズムを徹底解説し、現場ですぐに実践できる具体的な診断フローから、根本的な改善方法まで網羅的に紹介します。
✅ボイド対策のチェックポイント
時間のない方は、まず以下の5つのポイントを確認してください。
- ボイドとは: 主に、収縮によって生じる「真空ボイド」と、水分やガスが閉じ込められた「気泡ボイド」に大別されます。
- 最大要因: 収縮由来のボイドは、保圧不足やゲートシールの早さが主因です。気泡やガス由来の不良は、乾燥不足、熱分解、計量時の空気巻き込みが主因です。
- 解決のステップ:
- 条件調整: 保圧の強化と樹脂温度の低下(真空ボイド対策)。
- 材料管理: 予備乾燥の徹底と背圧の適正化(気泡ボイド対策)。
- 製品設計: 肉厚の均一化(肉盗み)による収縮差の解消とゲートサイズの最適化。
- 診断のコツ: 製品を加熱し、膨らめば「気泡(ガス)」、変化がなければ「真空」です。
- 設備選定: 精密な圧力制御が可能な成形機や、ガスの逃げ道を確保する金型メンテ、安定した樹脂乾燥が安定生産の鍵となります。
1. 射出成形におけるボイドとは?2つの発生メカニズム
ボイドには、発生の仕組みが全く異なる2つのタイプが存在します。これらを混同すると、対策が逆効果(例:ガスボイドなのに保圧を上げてガスを圧縮してしまう等)になることもあるため、まずは正体を正しく理解しましょう。
真空ボイド(収縮による内部空洞)
主に肉厚部で発生します。樹脂は金型壁面に触れている外側から先に固まり(スキン層)、中心部は最後に固まります。中心部が冷えて固まるとき、周囲の固まったスキン層へ向かって樹脂が引っ張られます。真空ボイドは、外側が先に固まる一方で内部への材料補給が追いつかず、収縮によって内部空洞が生じる現象です。
気泡ボイド(ガス・空気の閉じ込め)
樹脂の中に含まれていた水分が蒸発した水蒸気、樹脂の熱分解で生じたガス、または計量時に巻き込まれた空気が閉じ込められたものです。真空ボイドと異なり、中には何らかの「気体」が詰まっているため、内圧がかかっているのが特徴です。
2. ボイドを引き起こす3つの主要因
① 成形条件:保圧と温度のアンバランス
- 保圧の不足とゲートシール: 真空ボイドの最大の原因です。樹脂が収縮する分を補填する「保圧」が足りないか、あるいは保圧がかかる前にゲートが固まってしまう(ゲートシール)と、内部への材料供給が途絶えてボイドが発生します。
- 樹脂温度の高すぎ: 一般的に、樹脂温度が高いほど収縮量は大きくなる傾向があるため真空ボイドを助長します。また、過熱は樹脂の熱分解を招き、気泡ボイド(ガス)の原因にもなります。
- 背圧の不足: 計量時の背圧が低いと、スクリューの溝に空気が混入しやすくなり、気泡ボイドを引き起こします。
② 金型・製品設計:肉厚とゲートの影響
- 極端な肉厚差: 周囲より厚い箇所は冷えにくいため、収縮の力が集中し、真空ボイドの温床となります。
- ゲートが細すぎる: 保圧をいくら上げても、ゲートが先に固まってしまえば製品内部に圧力を伝えることができません。
③ 材料特性と管理:吸湿と揮発
- 樹脂の乾燥不足: ナイロン(PA)やポリカーボネート(PC)などの吸湿性樹脂では、わずかな水分がシリンダー内で爆発的に蒸発し、無数の気泡ボイド(またはシルバーストリーク)を形成します。
- 低分子成分の発生: 樹脂グレードによっては、高温下で添加剤などが揮発しやすく、それが気泡として残る場合があります。
3. ボイドの「正体」を見極める診断フロー
対策の方向性を間違えないために、現場で即座にできる切り分け方法を紹介します。
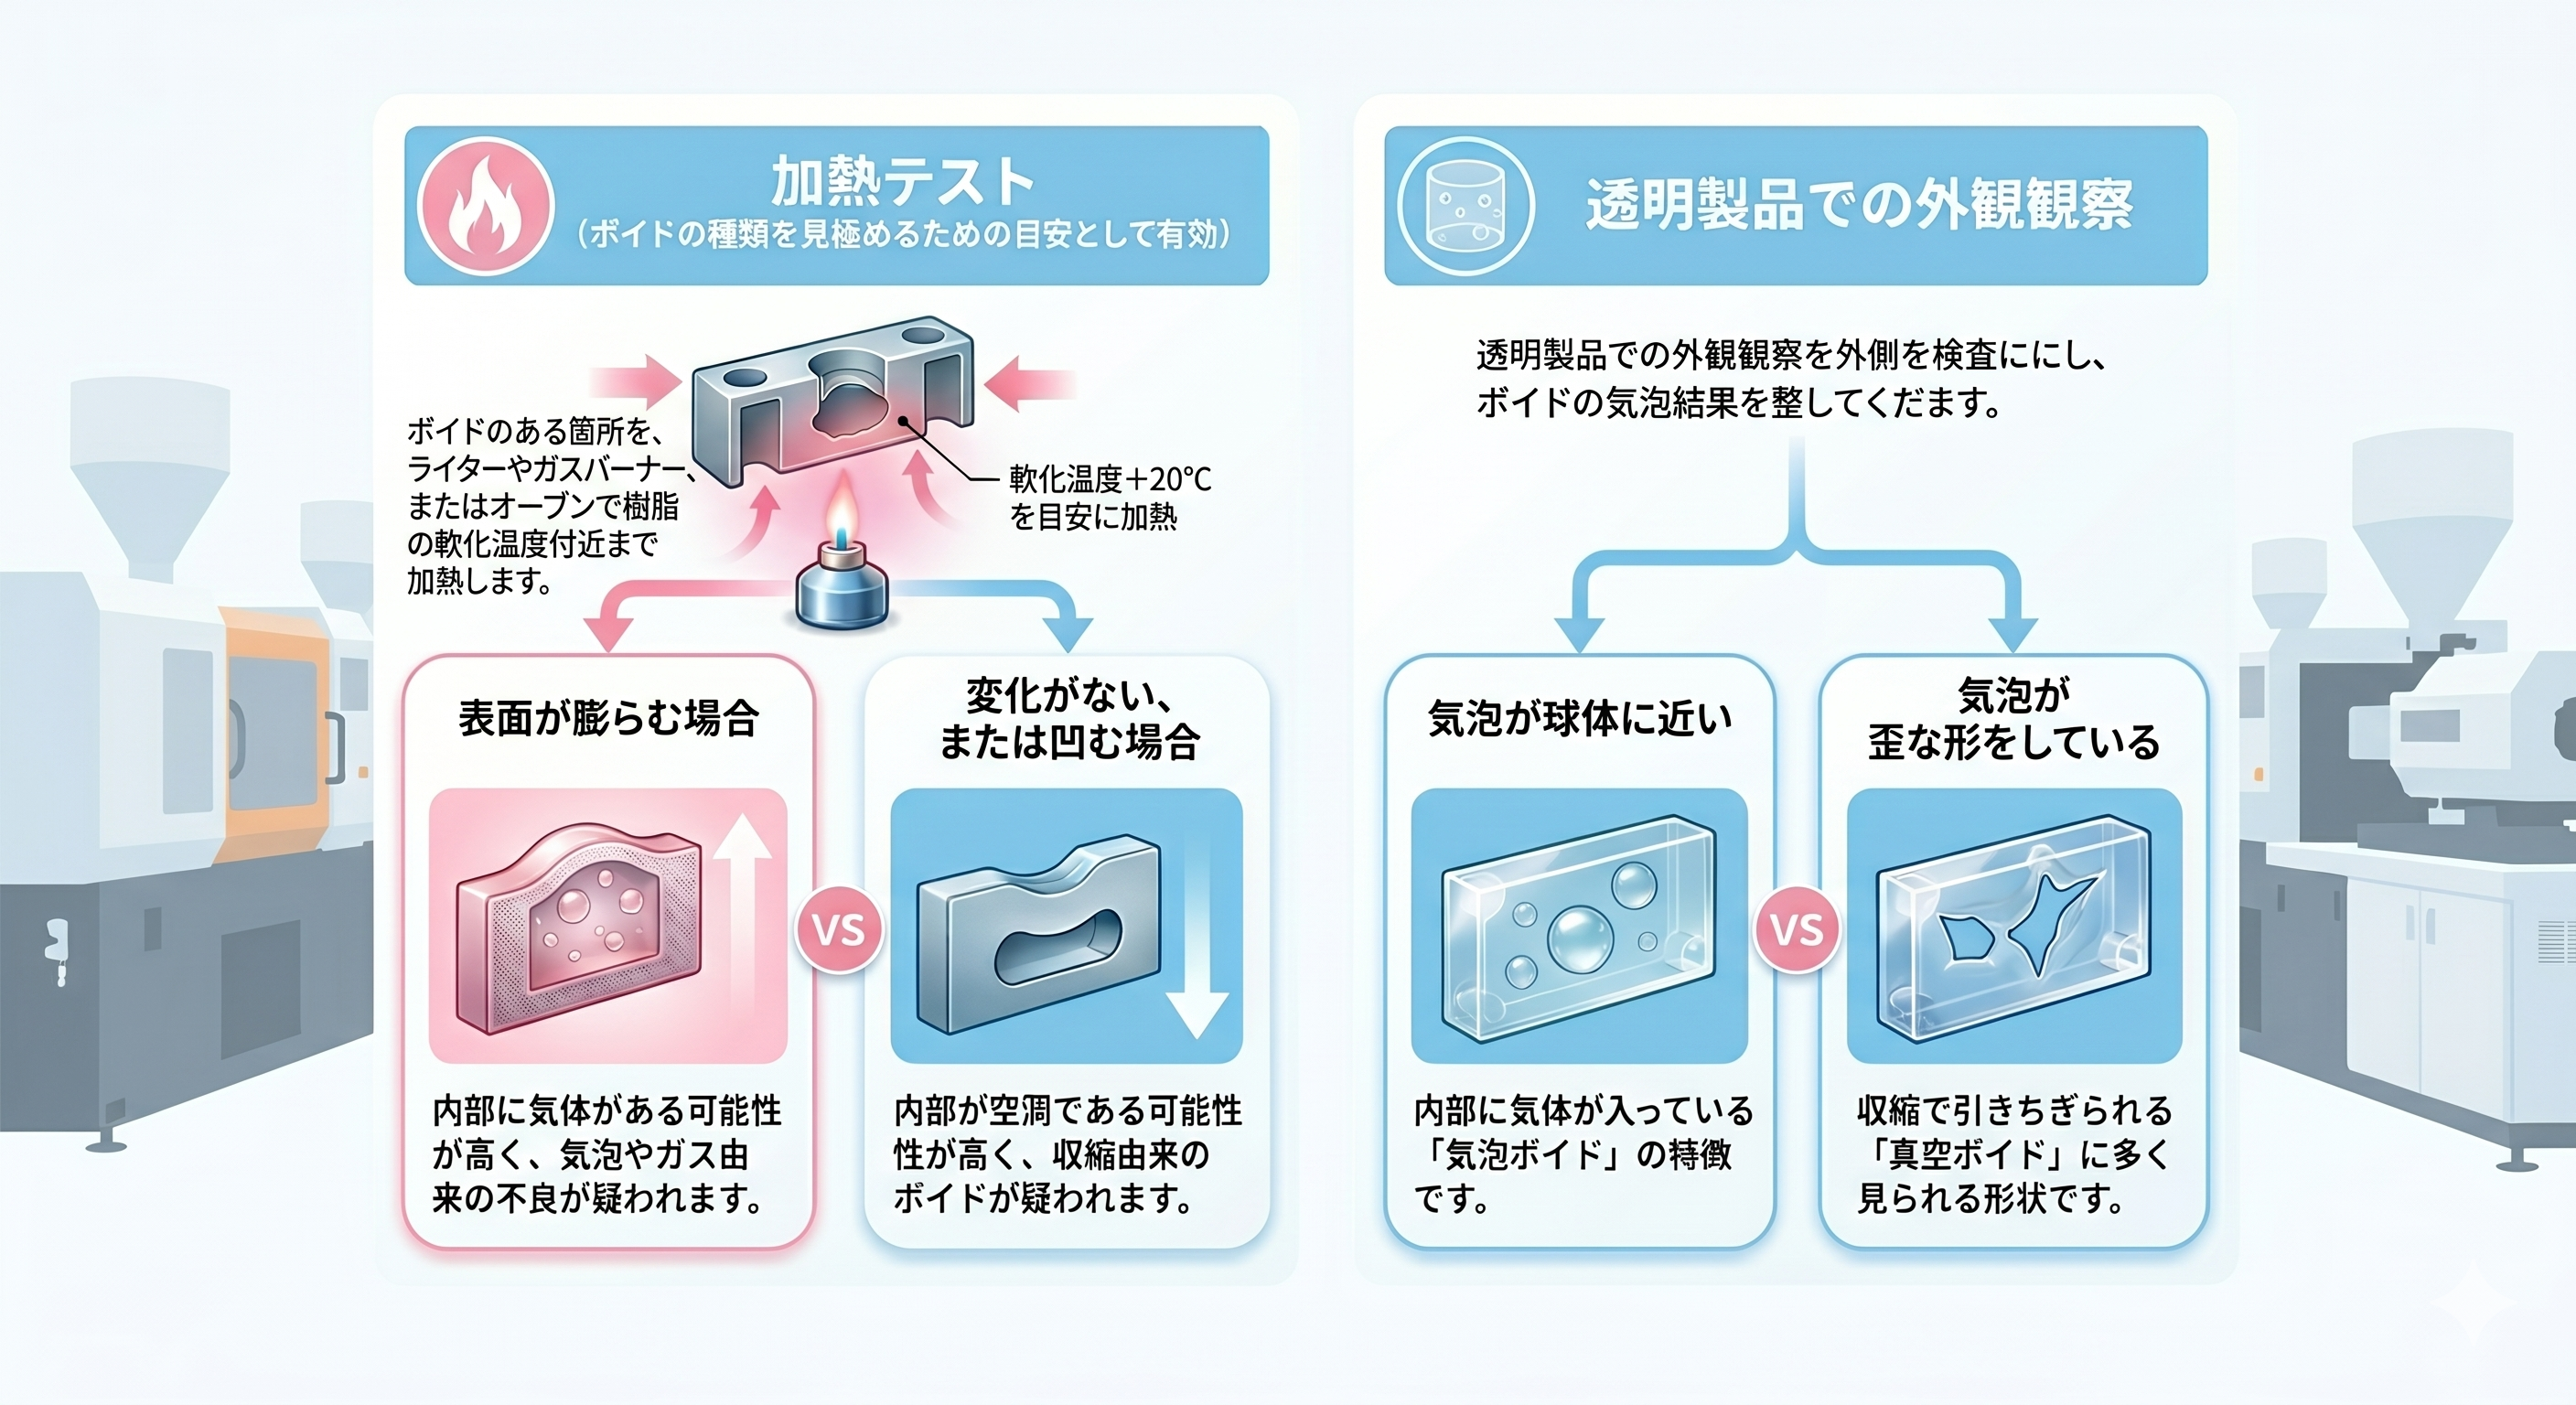
加熱テスト(ボイドの種類を見極めるための目安として有効)
ボイドのある箇所を、ライターやガスバーナー、またはオーブンで樹脂の軟化点付近まで加熱します。
- 表面が膨らむ場合: 内部に気体がある可能性が高く、気泡やガス由来の不良が疑われます。
- 変化がない、または凹む場合: 内部が空洞である可能性が高く、収縮由来のボイドが疑われます。
透明製品での外観観察
- 気泡が球体に近い: 内部に気体が入っている「気泡ボイド」の特徴です。
- 気泡が歪な形をしている: 収縮で引きちぎられた「真空ボイド」に多く見られる形状です。
4. 現場で行うボイド解消の5ステップ
ステップ1:保圧の強化と時間の延長(真空ボイド対策)
真空ボイドの場合、まずは保圧力を上げ、さらに「保圧時間」を延ばします。ポイントは、製品内部のゲート付近が完全に固まるまで圧力をかけ続けることです。
チェックポイント: ゲートが先に固まっていないか(ゲートシール時間の確認)。ゲートを大きくする、または樹脂温度を下げて収縮量を減らすのも有効です。
ステップ2:樹脂温度・金型温度を下げる
樹脂温度は、充填性を損なわない範囲で適正化し、過熱による収縮増大や熱分解を防ぎます。また、金型温度を下げることでスキン層を早く強固にし、内部の引き込みに耐える力を強めます。ただし、急激な冷却は「反り」の原因にもなるため、金型温調機での精密な管理が必要です。
▶ 射出成形の「反り」対策!原因特定から精度向上の解決フロー
ステップ3:予備乾燥の再徹底(気泡ボイド対策)
加熱テストで膨らんだ場合は、乾燥不足を真っ先に疑います。
確認事項: 乾燥温度、乾燥時間だけでなく、ホッパー内の「実温」や「風量」が不足していないかを確認してください。
ステップ4:背圧を上げ、サックバックを減らす(気泡ボイド対策)
背圧は、空気の巻き込みが減る範囲まで段階的に見直します。サックバックも、ノズル垂れを防げる必要最小限に調整します。
ステップ5:パージ剤によるメンテナンス
ガスの発生が樹脂の焼け(熱分解)に起因する場合、シリンダー壁面の汚れがガス源となっていることがあります。強力なパージ剤で内部をリセットし、ガスの発生を抑えます。
5.透明樹脂と高難度材の課題
透明なPC(ポリカーボネート)やPMMA(アクリル)におけるボイドは、レンズや導光板などの光学性能を著しく低下させる致命的な欠陥です。
- 透明樹脂のボイド対策: 透明製品では、少しの気泡も許されません。これらの樹脂は粘度が高いため、ガスが抜けにくい傾向があります。金型への「真空引き(吸引)」の導入や、ガスベントの精密な清掃が不可欠です。
金型用エアベント付ガス抜き部品「ガストース」は、ボイドでお悩みの現場の改善実績が多数あります。
▶ https://www.plascom.net/view/category/ct204
- コスト削減の視点: ボイドを解消するために冷却時間を10秒延ばすと、年間数百万回のショットでは膨大な時間の損失になります。高性能な温調システムや、材料の流動性を安定させる乾燥設備への投資は、単なるコストではなく「サイクル短縮による利益創出」に直結します。
まとめ:ボイド対策は「中身の特定」がすべて
ボイドは、「真空」なのか「ガス」なのかを特定するだけで、対策の方向性が180度変わります。
まずは本記事で紹介した「加熱テスト」を試してみてください。原因さえ特定できれば、保圧の調整や乾燥の徹底といった基本対策で、ほとんどのボイドはコントロール可能です。
不透明な製品で見えないボイドにお困りの場合も、まずは論理的な切り分けから始めましょう。
その他の成形不良に関する網羅的な対策については、こちらのまとめ記事もご参照ください。
▶ 射出成形の成形不良の原因と対策一覧|主要トラブルの解決策を完全解説
※ボイドの発生は材料特性や製品形状にも強く依存するため、単一の対策で解決しないケースもあります。