成形現場のお役立ちコラム
【射出成形】反り(変形)の原因と対策|
発生メカニズムと精度向上の解決フロー
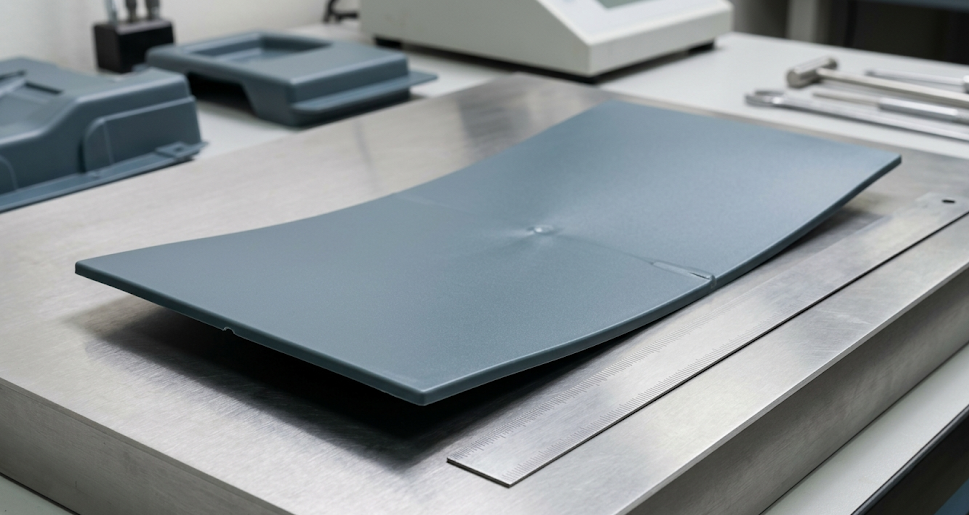
射出成形の現場において、「ヒケ」や「バリ」と並んで対策が難しいのが「反り(変形)」です。金型から取り出した製品が、冷却される過程で意図しない方向に曲がってしまうこの現象は、寸法精度の悪化だけでなく、組立工程での嵌合不良や外観不良の原因にもなります。
「成形条件をいくら調整しても反りが止まらない」「特定のキャビティだけ反りが大きい」といった課題は、単一の要因ではなく、製品設計・金型冷却・材料特性が複雑に絡み合って発生します。反りを制するためには、樹脂が固まる際の「収縮のメカニズム」を正しく理解し、論理的なアプローチで要因を潰していくことが不可欠です。
本記事では、反りが発生する根本的な原因を徹底解説し、現場ですぐに実践できるトラブルシューティングから、金型・設備選定による根本的な改善方法まで網羅的に紹介します。
✅反り対策のチェックポイント
時間のない方は、まず以下の5つのポイントを確認してください。
- 反りとは: 製品内部で「収縮の差」によって内部応力が生じ、そのバランスが崩れることで発生します。
- 主要因: 金型の冷却ムラは反りの代表的な要因の一つです。加えて、残留応力や材料の配向、肉厚差も反りに大きく影響します。
- 主要な対策:
- 温度管理: 金型温度の左右差(固定・可動)を調整し、収縮のタイミングをコントロールします。
- 保圧の適正化: 圧力不足による収縮過多を防ぎ、製品全体の密度を均一にします。
- 冷却時間の延長: 金型内で十分に固化させ、離型時の応力による変形を防ぎます。
- 材料の特性: 結晶性樹脂やガラス繊維(GF)入り樹脂は、収縮の方向性が強く反りやすいため、より精密な管理が必要です。
- 設備選定: 安定した水流を確保する温調機や、水流の「見える化」が長期的な安定生産の鍵となります。
1. 射出成形における反りとは?発生のメカニズム
反りとは、金型から取り出された成形品が、常温まで冷却される過程で「弓なり」に曲がったり、捻れたりする現象です。
収縮の「差」が反りを生む
プラスチックは熱い状態から冷える際に必ず体積が小さく(収縮)なります。この収縮が製品全体で「均一」であれば、製品は単に一回り小さくなるだけで形は崩れません。しかし、以下のような「差」が生じると、製品内部に残留応力(引き合う力)が発生し、そのバランスが崩れた瞬間に反りとなって現れます。
- 温度の差: 温度差があると、製品内で固化の進み方や収縮の進行に差が生じ、内部応力が偏って反りにつながります。
- 圧力の差: ゲートに近い場所(高圧)と、遠い場所(低圧)では密度の差が生じ、収縮率が変わります。
- 配向の差: ガラス繊維などが入っている場合、流動方向と直交方向で収縮率が大きく異なるため、捻れが生じやすくなります。
2. 反りを引き起こす4つの主要要因
① 成形条件:圧力と冷却のアンバランス
- 保圧の不足・ムラ: 保圧が不足すると、収縮分を十分に補えず、反りやヒケが出やすくなります。また、ゲート位置の関係で製品内に圧力勾配ができると、部位ごとに収縮差が生まれます。
- 冷却時間の不足: 内部がまだ柔らかい状態で離型(エジェクト)すると、離型時の衝撃や自重によって変形し、そのまま固定されてしまいます。
② 金型設計:冷却管とゲート配置
- 冷却管の配置ムラ: 冷却管が製品から遠い場所や、角部に熱がこもる場所があると、局所的な温度上昇を招きます。
- 固定側・可動側の温度差: 固定側と可動側で冷却効率が異なると、どちらか一方に反る原因となります。
③ 材料特性:結晶性と配向
- 結晶性樹脂(PP, PA, POMなど): 非晶性樹脂(ABS, PCなど)に比べて収縮率が大きく、わずかな温度差が大きな反りに繋がります。
- ガラス繊維(GF)の配向: 繊維が並んでいる方向は縮みにくく、直交する方向は縮みやすいため、複雑な「捻れ」を引き起こします。
④ 設備:水流の不安定さ
金型温調機の能力不足や、冷却水路内の錆・スケールによる詰まりは、設定温度とは裏腹に金型実温のバラツキを生みます。これが「昨日までは良品だったのに、今日は反りが出る」といった不安定さの一因となることがあります。
3. 現場で行う反り解消の5ステップ
現場で反りが悪化した際、以下の順序で要因を切り分けてください。
ステップ1:金型温度の「左右差」を調整する
反っている方向を確認し、一般的には、凸側に曲がる側の温度を下げ、凹側を上げる方向で調整します(※形状や材料により逆転する場合があります)。これにより、収縮のタイミングを意図的にずらしてバランスを取ります。これは現場で最も即効性のある対策の一つです。
ステップ2:保圧設定の見直し
製品の密度を上げるため、保圧を段階的に上げます。特に「ヒケ」が出ている場合は収縮が勝っている証拠です。保圧時間も、ゲートシール(樹脂が固まって圧が伝わらなくなるまで)が完了するまで十分にかけます。
▶ 射出成形の「ヒケ」対策!発生原因から4つの具体的解決策まで解説
ステップ3:冷却時間を延ばして「固める」
離型時の製品強度を確保するため、冷却時間を延ばし、離型時の変形が減るかを確認します(※条件によっては内部応力が固定され、改善しない場合もあります)。これで反りが止まる場合は、冷却設計の不足か、離型時の応力が原因です。
ステップ4:射出速度の調整
射出速度を変えることで、樹脂の配向(流れ方)を変化させます。高速で打つか低速で打つかによって反りの向きが変わることがあるため、最適なポイントを探ります。
ステップ5:水流の確認と清掃
これらを行っても特定のキャビティだけ反る、あるいは時間とともに変化する場合は、冷却水路の詰まりを疑います。冷却水路の詰まりや汚れを点検し、必要に応じて洗浄します。成形機側の汚れが疑われる場合は、パージで設備を整えます。
4. GF入り樹脂の「捻れ」対策
ガラス繊維(GF)入りの樹脂で発生する「捻れ」は、条件調整だけで完結させるのが非常に困難です。
- ゲート位置の変更: 繊維の配向が反りに直結するため、ゲートを1点から2点へ、あるいはサイドゲートからフィルムゲートへ変更するなど、流動パターンそのものを変える検討が必要です。
- アニール処理: 成形後に一定温度で加熱保持(アニール)し、内部応力を開放することで、後からの変形を抑える手法も取られます。
5. 反り対策の「コスト削減シミュレーション」
反り対策のために冷却時間を延ばすと、サイクルタイムが延び、利益を圧迫します。
- サイクル:40秒(1時間あたり90個)
- 損失:1時間あたり30個分の減産
- サイクル:30秒(1時間あたり120個)
- 設備コスト:数十万円〜
- 利益:歩留まり向上とサイクル短縮により、稼働条件や製品単価によっては設備投資の回収期間を短縮できる可能性があります
※反りの原因が製品設計やゲート位置にある場合は、設備改善だけでは解決しないケースもあります。
※条件調整や清掃を行っても反りが安定しない場合、冷却水路の流量ムラが原因となっているケースがあります。このような場合、水流監視装置を用いることで、冷却水の流れの異常を可視化でき、反りの要因となる冷却バランスの崩れを早期に把握することが可能です。
▶ 金型冷却水 水流監視装置 (水流発電式) |hanpla
まとめ:反り対策は「収縮のコントロール」
反りは射出成形の宿命的な不良ですが、「収縮率の差をなくす」か「収縮のバランスを意図的に崩して相殺させる」かの二択で解決できます。
外観不良(ヒケ・バリ)以上に、機能不良(反り・寸法)は後工程に甚大な影響を与えます。まずは現在の金型冷却の状態を「見える化」することから始めてみてください。
その他の成形不良に関する網羅的な解説については、こちらの記事も併せてご参照ください。